
তামার পাত, বাসবার, রড, স্ট্রিপ, টিউব এবং যন্ত্রাংশের জন্য একটি ব্যবহারিক চালান-পূর্ব ও আগমন-পরিদর্শন নির্দেশিকা
প্রকাশনার তারিখ: ৩০ আগস্ট, ২০২৬
লেখক: হু ইয়ানওয়েই, সাইম্বার মেটাল টেকনিক্যাল এক্সপার্ট
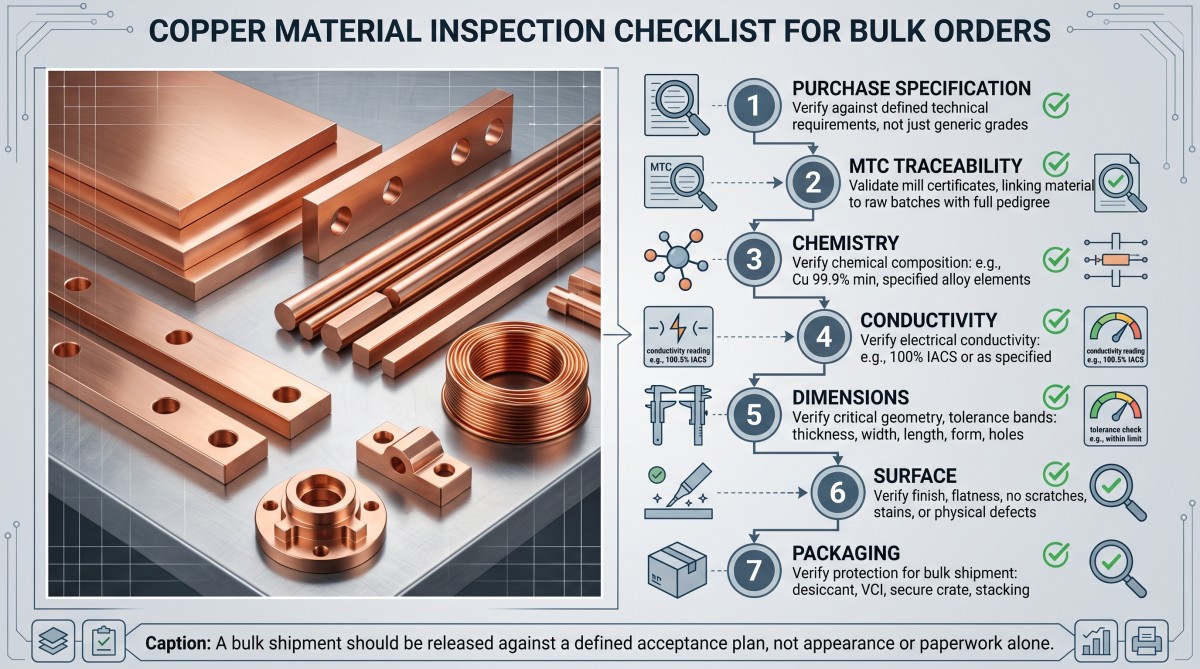
একটি চালানে উজ্জ্বল তামার পৃষ্ঠতল এবং একটি ত্রুটিমুক্ত উপাদান সনদপত্র থাকা সত্ত্বেও, তাতে ভুল টেম্পার, মিশ্র লট, দুর্বল শনাক্তকরণ ব্যবস্থা অথবা এমন মাপ থাকতে পারে যা অ্যাসেম্বলির সাথে খাপ খাবে না।
এটাই হলো অস্বস্তিকর বিষয়।তামার উপকরণ পরিদর্শনকোনো একটি নথি সম্পূর্ণ অর্ডারটি প্রমাণ করে না। একটি এমটিসি (MTC) কোনো উৎপাদন লটের রসায়ন এবং পরিবাহিতা সম্পর্কে তথ্য দিতে পারে; কিন্তু এটি প্রমাণ করে না যে প্রতিটি প্লেট সমতল, প্রতিটি বাসবার হোল সঠিক অবস্থানে আছে, প্রতিটি কয়েলের প্রান্ত পরিষ্কার অথবা প্রতিটি প্যাকেজ সমুদ্রপথে পরিবহনের ধকল সহ্য করতে পারবে।
ক্রেতারা মাঝে মাঝে সামান্য ফি বাঁচানোর জন্য পরিদর্শনের একটি ধাপ বাদ দেন, তারপর বাছাই, বিকল্প উৎপাদন, বিমান পরিবহন এবং উৎপাদন ব্যাহত হওয়ার খরচ বহন করেন। এই সাশ্রয় ক্রয় আদেশে দেখানো হয়। কিন্তু এই ব্যর্থতা মোট অর্জিত খরচে প্রতিফলিত হয়।
উপাদান এবং পণ্যের ধরন সংক্রান্ত প্রেক্ষাপটের জন্য, সাইম্বার মেটালস (Cymber Metals) দিয়ে শুরু করুন।বিশুদ্ধ তামার উপকরণপরিসর। তারপর অর্ডার-নির্দিষ্ট গ্রহণযোগ্যতা পরিকল্পনাটিকে দিয়ে আসল কাজটি করান।
সংক্ষিপ্ত উত্তর: পণ্য প্রেরণের আগে ক্রেতাদের কী কী নিশ্চিত করা উচিত?
বৃহৎ পরিমাণে তামার অর্ডার দেওয়ার আগে, সঠিক সংকর ধাতু, পণ্যের ধরণ, টেম্পার, নিয়ন্ত্রক মান ও সংস্করণ, ড্রয়িং সংশোধন, এমটিসি টাইপ, উৎপাদন-লট শনাক্তকরণযোগ্যতা, রাসায়নিক গঠন, পরিবাহিতা বা রোধের প্রয়োজনীয়তা, যান্ত্রিক বৈশিষ্ট্য, মাত্রিক সহনশীলতা, পৃষ্ঠতলের মানদণ্ড, আবরণের প্রয়োজনীয়তা, নমুনা সংগ্রহের পরিকল্পনা, প্যাকিং পদ্ধতি এবং অসামঞ্জস্যতার কার্যপ্রণালী নিশ্চিত করুন।
প্রতিটি বৈশিষ্ট্যের জন্য পরীক্ষা পদ্ধতি, যন্ত্র, নমুনার স্থান, নমুনার আকার, গ্রহণযোগ্য সীমা এবং প্রয়োজনীয় নথিপত্র উল্লেখ করুন।
“তামা”-র জন্য কোনো সার্বজনীন পাসের সীমা নেই। C10100 প্লেট, C10200 বাসবার, C11000 রড, C12200 টিউব এবং একটি নিকেল-প্লেটেড মেশিনেড কন্ট্যাক্টের জন্য ভিন্ন মান, পরীক্ষা এবং প্রমাণের প্রয়োজন হতে পারে।
তামার উপকরণ পরিদর্শন ক্রয় স্পেসিফিকেশন দিয়ে শুরু হয়।
পরিদর্শন একটি অস্পষ্ট ক্রয় আদেশ সংশোধন করতে পারে না। এটি কেবল ধাতু উৎপাদিত হওয়ার পরেই অস্পষ্টতা প্রকাশ করতে পারে।
উৎপাদন শুরু হওয়ার আগে চুক্তি অনুযায়ী অগ্রাধিকারের ক্রম নির্ধারণ করুন। একটি কার্যকর কাঠামো হলো:
স্বাক্ষরিত ক্রয় স্পেসিফিকেশন এবং অনুমোদিত ড্রয়িং -> ক্রয় আদেশ -> কার্যকর পণ্য মান ও সংস্করণ -> অনুমোদিত সরবরাহকারী নথি।
এই ক্রমটি একটি উদাহরণ, কোনো সার্বজনীন আইনি নিয়ম নয়। ক্রেতা এবং সরবরাহকারীকে প্রকৃত অগ্রাধিকারের বিষয়ে একমত হতে হবে। অন্যথায়, একটি নকশায় এক ধরনের পুরুত্বের সহনশীলতা চাওয়া হতে পারে, অথচ উল্লিখিত পণ্যের মান অন্যটির অনুমতি দেয়, এবং উভয় পক্ষই দাবি করতে পারে যে তারা ক্রমটি অনুসরণ করেছে।
ক্রয়ের স্পেসিফিকেশনটি স্থির করা উচিত:
- সঠিক UNS, EN, JIS, GB বা অন্য কোনো সংকর ধাতুর পদবি
- পণ্যের ধরণ: প্লেট, শিট, স্ট্রিপ, বাসবার, রড, বার, তার, টিউব বা যন্ত্রাংশ
- নিয়ন্ত্রক মান এবং সংস্করণ
- মেজাজ বা উপাদানের অবস্থা
- ড্রয়িং নম্বর, সংস্করণ, একক এবং ডেটাম সিস্টেম
- সর্বনিম্ন পরিবাহিতা বা সর্বোচ্চ রোধাঙ্ক
- যান্ত্রিক-সম্পত্তির প্রয়োজনীয়তা
- মাত্রিক সহনশীলতা এবং গুণমানের জন্য গুরুত্বপূর্ণ বৈশিষ্ট্য
- পৃষ্ঠতল এবং আবরণের গ্রহণযোগ্যতার মানদণ্ড
- প্রয়োজনীয় শংসাপত্র এবং পরিদর্শন-প্রতিবেদনের ধরণ
- উৎপাদন-লট সংজ্ঞা এবং নমুনা পরিকল্পনা
- প্যাকিং, লেবেলিং এবং চালান-ছাড়ার প্রয়োজনীয়তা
শুধু “আপনি কি ASTM পূরণ করতে পারবেন?”—এই প্রশ্নটি করবেন না। জিজ্ঞাসা করুন, স্বাক্ষরিত অর্ডারে কোন ASTM স্ট্যান্ডার্ড, কোন সংস্করণ, কোন প্রোডাক্ট ফর্ম, কোন টেম্পার এবং কোন সম্পূরক প্রয়োজনীয়তাগুলো উল্লেখ থাকবে।
তামার পণ্যের ফর্মের সাথে মানটি মেলান
প্রযোজ্য মানটি অবশ্যই সংকর ধাতু এবং উৎপাদিত রূপ উভয়ের সাথেই মিলতে হবে। বৈদ্যুতিক কাজে ব্যবহৃত তামার রডের ড্রয়িং স্টকের জন্য তৈরি কোনো মান স্বয়ংক্রিয়ভাবে তৈরি বাসবারকে যোগ্য বলে ঘোষণা করতে পারে না, এবং কাঁচামালের কোনো মান সিএনসি ছিদ্রের অবস্থান অনুমোদন করতে পারে না।
নির্দিষ্ট শিট, স্ট্রিপ, প্লেট বা রোলড-বার পণ্যের ক্ষেত্রে ASTM B152/B152M, EN 1652 বা JIS H3100 প্রাসঙ্গিক হতে পারে। বৈদ্যুতিক কাজে ব্যবহৃত ফ্ল্যাট পণ্যের জন্য আরও সুনির্দিষ্ট স্ট্যান্ডার্ডের প্রয়োজন হতে পারে, যেমন EN 13599।
ASTM B187/B187M নির্দিষ্ট বাসবার, রড, বার এবং শেপ পণ্যের ক্ষেত্রে প্রাসঙ্গিক হতে পারে। EN 13601 নির্দিষ্ট বৈদ্যুতিক-উদ্দেশ্যে ব্যবহৃত তামার রড, বার এবং তারের পণ্যের ক্ষেত্রে প্রযোজ্য। ASTM B49 বৈদ্যুতিক উদ্দেশ্যে ব্যবহৃত তামার রড ড্রয়িং স্টককে অন্তর্ভুক্ত করে; এটি কোনো সার্বজনীন ফিনিশড-রড স্ট্যান্ডার্ড নয়।
ASTM B75/B75M সাধারণ জোড়াবিহীন তামার নলের ক্ষেত্রে, ASTM B88 নির্দিষ্ট জলের নলের ক্ষেত্রে এবং ASTM B280 নির্দিষ্ট শীতাতপ নিয়ন্ত্রণ বা হিমায়ন নলের ক্ষেত্রে প্রযোজ্য হতে পারে। এই মানকগুলি পরস্পর পরিবর্তনযোগ্য নয়।
মেশিনিং করা তামার যন্ত্রাংশের জন্য কাঁচামালের মানদণ্ডের পাশাপাশি অনুমোদিত প্রস্তুত যন্ত্রাংশের ড্রয়িং, জিডিঅ্যান্ডটি (GD&T) সিস্টেম এবং কোটিং বা সারফেস স্পেসিফিকেশন প্রয়োজন। কাঁচামালের মান পূরণ হওয়া মানেই এই নয় যে, প্রস্তুতকৃত ছিদ্রের নকশা, থ্রেড, সিলিং ফেস বা ডেটাম সম্পর্ক যথাযথ।
পর্যালোচনা করার সময় এই পার্থক্যটি গুরুত্বপূর্ণ।তামার প্লেট এবং শীট বিকল্পবাসবার, রড বা টিউবের প্রয়োজনীয়তার বিপরীতে। একই ধরনের রাসায়নিক গঠন হুবহু এক টলারেন্স, পরীক্ষার স্থান বা পরিদর্শন রেকর্ড তৈরি করে না।
ASTM, EN, JIS এবং GB পদবিগুলোও স্বয়ংক্রিয়ভাবে সমতুল্য নয়। শুধুমাত্র বাণিজ্যিক নাম বা তামার নামমাত্র শতাংশের মিল থাকাই যথেষ্ট নয়। রাসায়নিক গঠন, টেম্পার, যান্ত্রিক বৈশিষ্ট্য, পরিবাহিতা, মাত্রা এবং পরীক্ষার নিয়মাবলীর মধ্যে সামঞ্জস্য বিধান করতে হবে।
একই সতর্কতা পিতল, ব্রোঞ্জ, CuCrZr, কিউপ্রোনিকেল এবং বেরিলিয়াম কপারের ক্ষেত্রেও প্রযোজ্য। প্রতিটি তামার সংকর ধাতুর উপর বিশুদ্ধ-তামা পরিদর্শনের শর্ত জোর করে আরোপ করবেন না।
এমটিসি এবং ফিজিক্যাল লট একসাথে যাচাই করুন
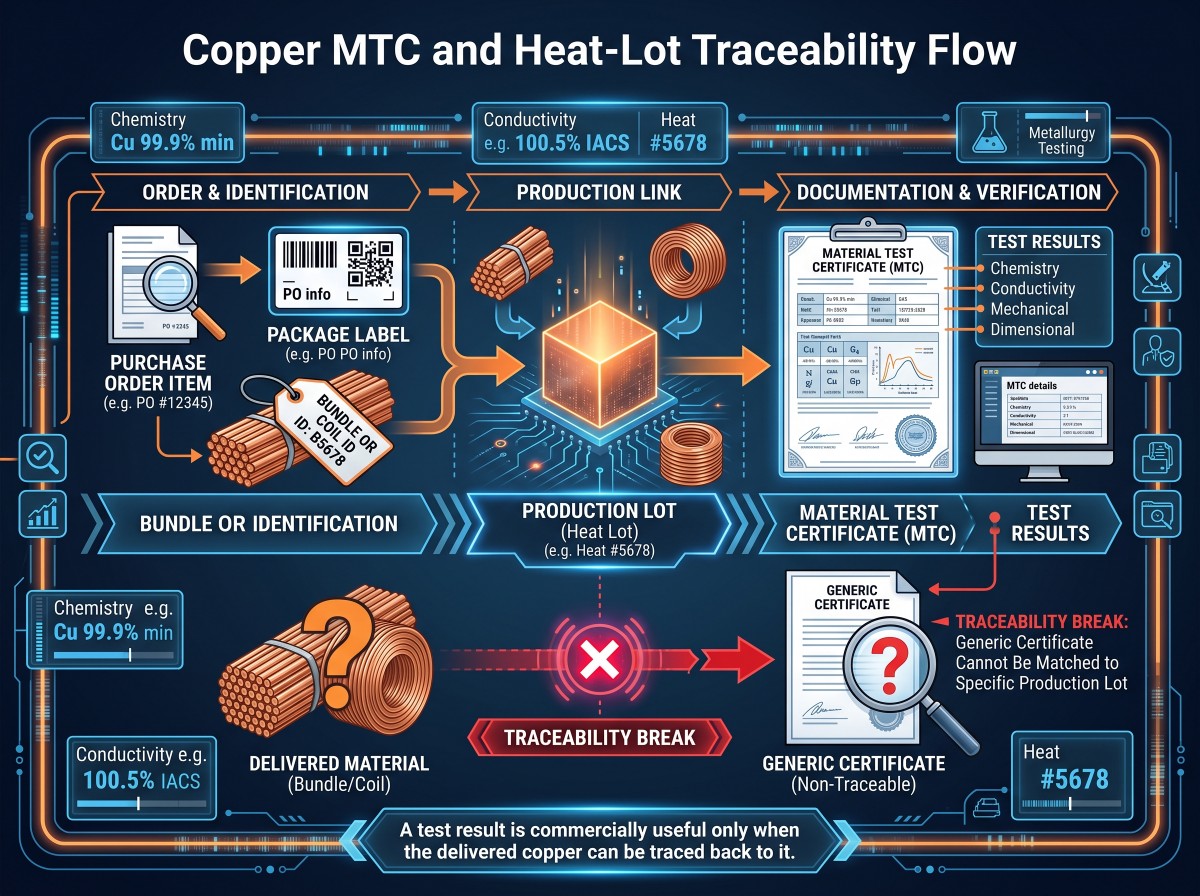
একটি এমটিসি তখনই কার্যকর হয়, যখন সরবরাহকৃত তামার উৎস সেই নথিতে উল্লিখিত ফলাফলের সাথে মিলিয়ে শনাক্ত করা যায়।
উপযুক্ত অর্ডারের জন্য, ক্রেতারা সাধারণত একটি EN 10204 টাইপ 3.1 পরিদর্শন শংসাপত্রের অনুরোধ করেন। টাইপ 3.1 শংসাপত্রটি প্রস্তুতকারকের অনুমোদিত পরিদর্শন প্রতিনিধি দ্বারা বৈধতা পায়, যিনি উৎপাদন বিভাগ থেকে স্বাধীন। এটি স্বয়ংক্রিয়ভাবে কোনো তৃতীয় পক্ষের শংসাপত্র নয়।
টাইপ ৩.২-এর জন্য প্রযোজ্য ক্ষেত্রে প্রস্তুতকারকের অনুমোদিত প্রতিনিধি এবং ক্রেতার অনুমোদিত প্রতিনিধি বা সরকারিভাবে মনোনীত পরিদর্শক দ্বারা অতিরিক্ত যাচাইকরণের প্রয়োজন হয়।
এসজিএস বা অন্য কোনো পরিদর্শনকারী সংস্থার চালান-পূর্ব পরিদর্শন স্বয়ংক্রিয়ভাবে একটি টাইপ ৩.১ সার্টিফিকেটকে টাইপ ৩.২-এ রূপান্তরিত করে না। “এসজিএস রিপোর্ট,” “সিওএ,” “সার্টিফিকেট অফ কনফর্মিটি” এবং “এমটিসি” পরস্পর পরিবর্তনযোগ্য নথি নয়।
নিম্নলিখিত MTC ক্ষেত্রগুলি পরীক্ষা করুন:
- প্রস্তুতকারক এবং প্রকৃত উৎপাদন স্থান
- ক্রেতার ক্রয়াদেশ এবং লাইন-আইটেম রেফারেন্স
- সঠিক গ্রেড এবং পদবি ব্যবস্থা
- পণ্যের আকার, মাত্রা এবং তাপমাত্রা
- নিয়ন্ত্রক মান এবং সংস্করণ
- তাপ, ঢালাই, ব্যাচ, কয়েল বা উৎপাদন-লট শনাক্তকারী
- প্রকৃত রসায়নের ফলাফল, শুধু অনুলিপি করা নির্দিষ্টকরণের সীমা নয়
- প্রয়োজনীয় যান্ত্রিক ও বৈদ্যুতিক ফলাফল
- পরীক্ষার পদ্ধতি, একক এবং রেফারেন্স তাপমাত্রা
- সার্টিফিকেট দ্বারা উপস্থাপিত পরিমাণ বা ওজন
- অনুমোদিত স্বাক্ষর বা ইলেকট্রনিক যাচাইকরণ
- এমটিসি, প্যাকেজ লেবেল এবং উপাদানের চিহ্নের মধ্যে সামঞ্জস্য
শনাক্তকরণ শৃঙ্খল অবিচ্ছিন্ন থাকা উচিত:
ক্রয় আদেশ আইটেম -> প্যাকেজ আইডি -> পিস, কয়েল বা বান্ডেল আইডি -> উৎপাদন লট -> এমটিসি পরীক্ষার ফলাফল।
সাইম্বার মেটালের পর্যালোচনাগুণমানের শংসাপত্র এবং পরিদর্শন নথিকোম্পানি-পর্যায়ের প্রেক্ষাপট হিসেবে। অর্ডার গ্রহণ এখনও প্রকৃত উৎপাদন লটের জন্য সরবরাহকৃত নথি এবং ভৌত চিহ্নের উপর নির্ভর করে।
রসায়ন এবং গ্রেড পরিচয় নিশ্চিত করুন
রাসায়নিক পরিদর্শন একটি প্রশ্নের উত্তর দেয়: নমুনা হিসেবে নেওয়া উপাদানটি কি উল্লিখিত গ্রেড স্পেসিফিকেশনের রাসায়নিক সীমা পূরণ করে?
এটি মেজাজ, পরিবাহিতা, মাত্রা, পৃষ্ঠের অবস্থা বা অভ্যন্তরীণ দৃঢ়তা প্রমাণ করে না।
“উচ্চ-বিশুদ্ধ তামা”-র কোনো একক চুক্তিভিত্তিক সংজ্ঞা নেই। C10100, C10200, C11000 এবং C12200-কে অবশ্যই ভিন্ন ভিন্ন উৎপাদন ও প্রয়োগ-সংক্রান্ত ধারণা সহ পৃথক গ্রেড হিসেবে গণ্য করতে হবে।
C10100 সাধারণত অক্সিজেন-মুক্ত ইলেকট্রনিক কপারের সাথে সম্পর্কিত। C10200 সাধারণত অক্সিজেন-মুক্ত কপার হিসাবে নির্দিষ্ট করা হয়। C11000 হলো ইলেকট্রোলাইটিক টাফ-পিচ কপার। C12200 হলো ফসফরাস-ডিঅক্সিডাইজড কপার যা সাধারণত টিউব এবং থার্মাল অ্যাপ্লিকেশনের সাথে যুক্ত।
এই বিবরণগুলি প্রযোজ্য মানদণ্ডের বিকল্প নয়।
একটি বিবৃতি যেমনতামা >= ৯৯.৯%এটি নিজে থেকে C10100, C10200 বা C11000 শনাক্ত করতে পারে না। এটি টেম্পার, বৈদ্যুতিক কর্মক্ষমতা বা পণ্যের গঠনগত সহনশীলতা সম্পর্কেও কিছু বলে না।
বিশ্লেষ্য পদার্থ এবং প্রয়োজনীয় ঘনত্বের জন্য উপযুক্ত হলে পরীক্ষাগারের ওয়েট কেমিস্ট্রি, আইসিপি-ওইএস বা অন্য কোনো যাচাইকৃত পদ্ধতি ব্যবহার করা যেতে পারে। তামার সংকর ধাতুর রাসায়নিক বিশ্লেষণের জন্য এএসটিএম ই৪৭৮ প্রাসঙ্গিক হতে পারে, অপরদিকে নিষ্ক্রিয়-গ্যাস ফিউশন দ্বারা অক্সিজেন নির্ণয়ের জন্য এএসটিএম ই২৫৭৫ প্রাসঙ্গিক হতে পারে।
হ্যান্ডহেল্ড এক্সআরএফ অনেক ধাতব সংকর উপাদানের স্ক্রিনিংয়ের জন্য উপযোগী। এটি নিজে থেকে অক্সিজেন-মুক্ত তামায় পিপিএম-স্তরের অক্সিজেনের উপস্থিতি প্রমাণ করতে পারে না। এটি নির্দিষ্ট কিছু হালকা উপাদানের ক্ষেত্রেও দুর্বল, এবং প্লেটিং, অক্সাইড, পৃষ্ঠের দূষণ বা ত্রুটিপূর্ণ নমুনা প্রস্তুতির কারণে এর রিডিং বিকৃত হতে পারে।
যদি XRF এবং MTC একমত না হয়, তবে ক্ষতিগ্রস্ত উপাদানটি আলাদা করে রাখুন, এর লট পরিচয় সংরক্ষণ করুন, নমুনার হেফাজতের বিষয়টি নথিভুক্ত করুন এবং একটি সম্মত বিশ্লেষণাত্মক পদ্ধতিসহ একটি যোগ্যতাসম্পন্ন পরীক্ষাগার ব্যবহার করুন। সবচেয়ে সহজে প্রবেশযোগ্য টুকরোটির একটিমাত্র পৃষ্ঠের পাঠের মাধ্যমে একটি উচ্চ-মূল্যের উপাদান সংক্রান্ত বিরোধ নিষ্পত্তি করবেন না।
RoHS এবং REACH ডকুমেন্টেশন আবার আলাদা। এগুলো গ্রেড, পরিবাহিতা, টেম্পার, মাত্রা বা ব্যাচ সামঞ্জস্য প্রমাণ করে না।
একটি নির্দিষ্ট পদ্ধতিতে পরিবাহিতা পরিমাপ করুন
“পরিবাহিতা পরীক্ষায় উত্তীর্ণ” কোনো পরিদর্শন ফলাফল নয়। একটি ব্যবহারযোগ্য প্রতিবেদনে গ্রহণযোগ্য সীমা, পদ্ধতি, নির্দেশক তাপমাত্রা, পরীক্ষার স্থান, যন্ত্রের শনাক্তকরণ এবং প্রকৃত পরিমাপকৃত মান থাকা প্রয়োজন।
২০° সেলসিয়াস তাপমাত্রায়, ১০০% IACS প্রচলিতভাবে প্রায় ৫৮.০ MS/m অথবা ১.৭২৪১ মাইক্রো-ওহম সেমি রোধের সমতুল্য।
% IACS = পরিবাহিতা (MS/m এককে) / ৫৮.০ x ১০০
% IACS = ১.৭২৪১ / রোধাঙ্ক (মাইক্রো-ওহম এককে) সেমি x ১০০
এই সমীকরণগুলো প্রতিটি তামার পণ্যের জন্য একটি সার্বজনীন ন্যূনতম মান নির্ধারণ করে না। প্রয়োজনীয় পরিবাহিতা নির্ভর করে গ্রেড, টেম্পার, ফর্ম, প্রক্রিয়াকরণের ইতিহাস এবং উল্লিখিত স্পেসিফিকেশনের উপর।
১০০% IACS-এর কাছাকাছি একটি মান অকাট্যভাবে C10100, C10200 বা C11000 প্রমাণ করে না। পরিবাহিতা একটি বৈশিষ্ট্য, এটি কোনো গ্রেড-শনাক্তকরণ ব্যবস্থা নয়।
পরিবাহী উপাদানের রোধ বা রোধাঙ্ক পরিমাপের জন্য ASTM B193 অথবা IEC 60468-ধরণের কোনো পদ্ধতি প্রাসঙ্গিক হতে পারে। যখন উপাদানের জ্যামিতি, পুরুত্ব, পৃষ্ঠতল, ক্রমাঙ্কন এবং যন্ত্রপাতির পরিসর সহায়ক হয়, তখন ASTM E1004-ধরণের এডি-কারেন্ট পরীক্ষা উপযুক্ত হতে পারে।
পরিদর্শন পরিকল্পনায় নিম্নলিখিত বিষয়গুলো সংজ্ঞায়িত করা উচিত:
- সর্বনিম্ন পরিবাহিতা বা সর্বোচ্চ রোধাঙ্ক
- রেফারেন্স তাপমাত্রা
- পরীক্ষার পদ্ধতি এবং তাপমাত্রা সংশোধন
- যন্ত্রের মডেল, ক্রমিক নম্বর এবং ক্রমাঙ্কন অবস্থা
- খালি, প্রলেপযুক্ত, যন্ত্রে কাটা বা মিল পরীক্ষার পৃষ্ঠতল
- নমুনার পরিমাণ এবং পরিমাপের স্থান
- সীমার কাছাকাছি আসন্নীকরণ এবং পাস/ফেল নিয়ম
আবরণ, বক্রতা, অমসৃণতা, পুরুত্ব, তাপমাত্রা এবং ক্রমাঙ্কন মান এডি-কারেন্টের ফলাফলকে প্রভাবিত করতে পারে। একটি প্রোব রিডিং কোনো সম্পূর্ণ কয়েল, বান্ডেল বা উৎপাদন লটের প্রতিনিধিত্ব করবে না, যদি না সম্মত স্যাম্পলিং পরিকল্পনায় এর অনুমতি দেওয়া থাকে।
অক্সিজেন-মুক্ত রড এবং বাসবার প্রকল্পের জন্য, সম্পর্কিত নির্দেশিকাটি দেখুন।অক্সিজেন-মুক্ত তামার রড পরিদর্শনের মানদণ্ড.
পরিবাহিতা রসায়নের বিকল্প নয়। রসায়নও পরিবাহিতার বিকল্প নয়। ক্রেতারা তখনই সমস্যায় পড়েন, যখন উভয়টি প্রমাণ করার জন্য একটি সুবিধাজনক পরীক্ষার কথা বলা হয়।
টেম্পার এবং যান্ত্রিক বৈশিষ্ট্য যাচাই করুন
দুটি লটের রাসায়নিক গঠন একই হলেও, তাদের টেম্পার এবং প্রক্রিয়াকরণের ইতিহাস ভিন্ন হওয়ার কারণে বেন্ডিং, স্ট্যাম্পিং, মেশিনিং বা অ্যাসেম্বলির সময় তারা ভিন্নভাবে আচরণ করতে পারে।
প্রয়োজন অনুসারে, পরিদর্শন পরিকল্পনায় ASTM E8/E8M বা উল্লিখিত পণ্য মান অনুযায়ী প্রসার্য শক্তি, ফলন শক্তি এবং প্রসারণ; ASTM E18 অনুযায়ী রকওয়েল কাঠিন্য; ASTM E384 অনুযায়ী মাইক্রোইন্ডেন্টেশন কাঠিন্য; নমন পরীক্ষা; দানার আকার মূল্যায়ন; অথবা অন্য কোনো শর্ত-নির্দিষ্ট পরীক্ষা অন্তর্ভুক্ত থাকতে পারে।
নমুনার অভিমুখ, নমুনা সংগ্রহের অবস্থান, পুরুত্ব, গেজ দৈর্ঘ্য, উপাদানের অবস্থা, ফলাফলের সীমা এবং পুনঃপরীক্ষার নিয়মাবলী নির্ধারণ করুন।
চুক্তিতে নির্বাচিত গ্রেড এবং টেম্পারের জন্য সুস্পষ্টভাবে অনুমতি না থাকলে, কাঠিন্যকে প্রসার্য শক্তিতে রূপান্তর করবেন না। রূপান্তর তালিকা নির্দিষ্ট পরীক্ষার বিকল্প নয়।
এইখানেই একটি কম দামের বিকল্প ব্যয়বহুল হয়ে ওঠে। একজন ক্রেতা রাসায়নিক গঠন অনুমোদন করেন, টেম্পার যাচাই এড়িয়ে যান এবং সমস্যাটি কেবল তখনই আবিষ্কার করেন যখন ফর্মিংয়ের সময় বাসবার ফেটে যায় অথবা স্ট্রিপ প্রয়োজনীয় স্প্রিং প্রতিক্রিয়া বজায় রাখতে ব্যর্থ হয়। সংকর ধাতুর নামটি ব্যর্থ হয়নি। ব্যর্থ হয়েছে কেনার সংজ্ঞাটিই।
পণ্যের ধরণ অনুযায়ী মাত্রা পরিদর্শন করুন
পণ্যটি যেভাবে প্রক্রিয়াজাত ও একত্রিত করা হবে, সেই পদ্ধতি অনুসরণ করেই মাত্রিক পরিদর্শন করতে হবে।
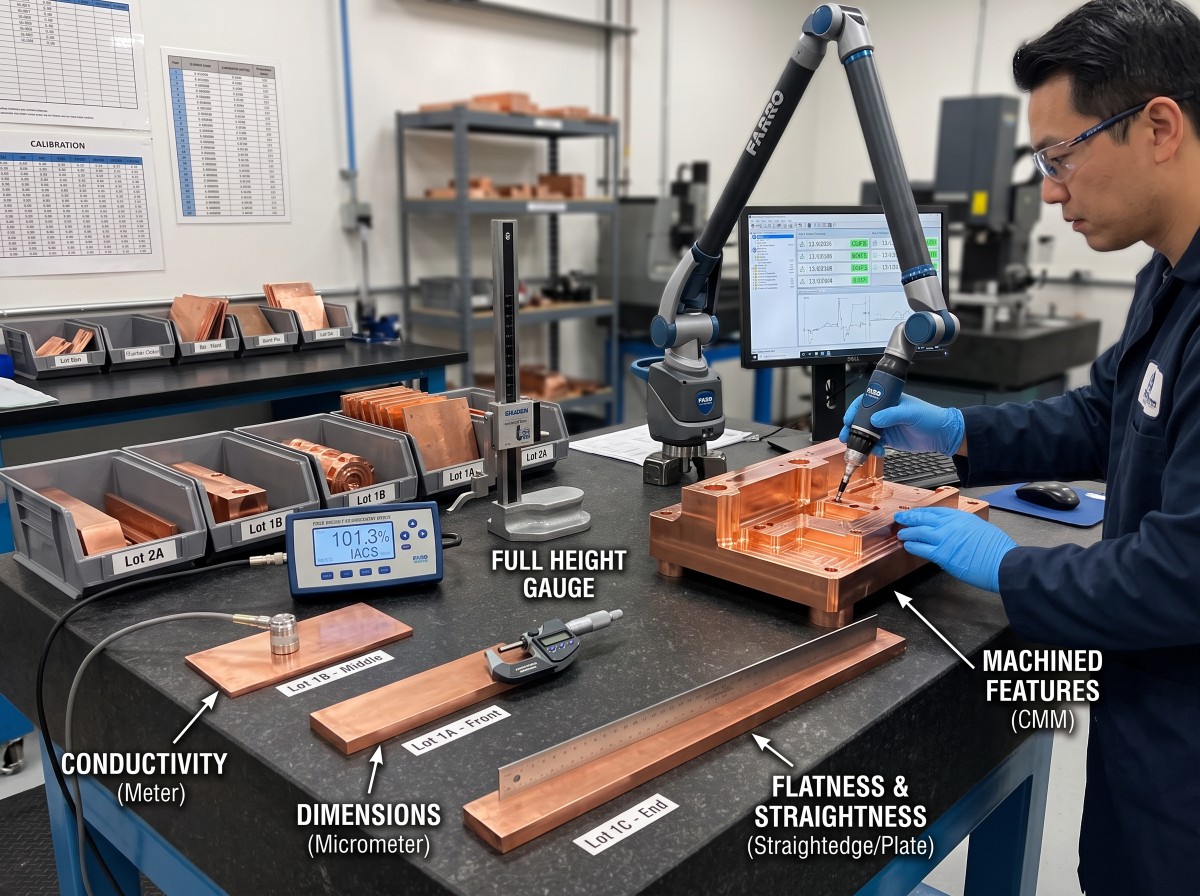
প্লেট এবং শিটের ক্ষেত্রে, প্রাসঙ্গিক স্থান জুড়ে পুরুত্ব, প্রস্থ, দৈর্ঘ্য, সমতলতা, প্রান্তের অবস্থা এবং সমকোণ পরীক্ষা করুন। শুধুমাত্র একটি কোণ মেপে পুরো প্লেটটি অনুমোদন করা যায় না।
স্ট্রিপ এবং কয়েলের ক্ষেত্রে, প্রস্থ বরাবর এবং কয়েলের মধ্য দিয়ে পুরুত্ব, প্রস্থ, বক্রতা, প্রান্তের অমসৃণতা, কয়েলের অভ্যন্তরীণ/বাহ্যিক ব্যাস এবং পেঁচানোর দিক পরীক্ষা করুন। হেড, মিডল এবং টেইলের অবস্থান গুরুত্বপূর্ণ হতে পারে।
বাসবার, রড এবং বারের ক্ষেত্রে প্রস্থচ্ছেদ, প্রস্থ এবং পুরুত্ব বা ব্যাস, সরলতা, মোচড়, কর্তিত দৈর্ঘ্য, প্রান্তের সমকোণ এবং প্রান্তের ব্যাসার্ধ পরীক্ষা করুন। একটি ছোট কুপন পূর্ণ দৈর্ঘ্যের অ্যাসেম্বলির প্রয়োজনীয়তা প্রমাণ করতে পারে না।
টিউবের ক্ষেত্রে, বাইরের ব্যাস (OD), প্রাচীরের পুরুত্ব, নির্দিষ্ট স্থানে অভ্যন্তরীণ ব্যাস (ID), ডিম্বাকৃতি, সরলতা, দৈর্ঘ্য এবং প্রান্তের অবস্থা পরীক্ষা করুন। শুধুমাত্র বাইরের ব্যাস দিয়ে ন্যূনতম প্রাচীরের পুরুত্ব প্রমাণ করা যায় না।
মেশিন করা যন্ত্রাংশের ক্ষেত্রে, আকার, অবস্থান, প্রোফাইল, ছিদ্রের নকশা, থ্রেড, চ্যামফার এবং চূড়ান্ত অবস্থার মাত্রা পরিদর্শনের জন্য অনুমোদিত ডেটাম সিস্টেম ব্যবহার করুন। কাঁচামালের এমটিসি সিএনসি জ্যামিতি অনুমোদন করতে পারে না।
পরিমাপের শর্ত উল্লেখ করুন। সমতলতা নির্ভর করে সাপোর্ট এবং প্রতিবন্ধকতার উপর। সরলতা নির্ভর করে গেজ দৈর্ঘ্য এবং মুক্ত-অবস্থার সাপোর্টের উপর। একটি প্রলেপযুক্ত বাসবারের কোটিং করার পর এর ক্রিটিক্যাল সাইজ পরীক্ষা করার প্রয়োজন হতে পারে।
পাইকারি বিক্রির জন্যC11000 তামার রডের বিকল্পব্যাস, সরলতা, কর্তন দৈর্ঘ্য, পৃষ্ঠতল এবং লট রেকর্ডের জন্য এখনও অর্ডার-নির্দিষ্ট গ্রহণযোগ্যতার সীমা প্রয়োজন।
পণ্যের সংখ্যা, নিট ওজন, মোট ওজন এবং চালানের ভিত্তি মিলিয়ে নিন। যদি তাত্ত্বিক ওজন ব্যবহার করা হয়, তবে নামমাত্র মাপ এবং ঘনত্বের ভিত্তিতে একমত হন। যদি প্রকৃত ওজন ব্যবহার করা হয়, তবে স্কেল ক্যালিব্রেশন এবং রাউন্ডিং নির্ধারণ করুন।
পৃষ্ঠের প্রয়োজনীয়তাগুলিকে পরিমাপযোগ্য মানদণ্ডে পরিণত করুন
“ভালো পৃষ্ঠতল,” “মসৃণ ফিনিশ” এবং “কোনো আঁচড় নেই”—এগুলো বিতর্কের জন্ম দেয়। এগুলো একজন পরিদর্শককে বলে দেয় না যে কোনটি বাতিল করতে হবে।
পণ্য এবং প্রয়োগের উপর নির্ভর করে আঁচড়, টোল, গর্ত, অক্সাইড, জলের দাগ, বিবর্ণতা, রোল মার্ক, ডাই লাইন, ভাঁজ, ল্যামিনেশনের চিহ্ন, প্রান্তের বুর, প্রান্তের ফাটল, কাঠের ফালি, তেল, আঙুলের ছাপ, ভেতরে থাকা দূষণ এবং বেমানান সুরক্ষা অবশেষের জন্য পরিমাপযোগ্য সীমা নির্ধারণ করুন।
গুরুত্বপূর্ণ পৃষ্ঠতলগুলোকে শ্রেণীবদ্ধ করুন। বাসবার সংযোগ পৃষ্ঠ, ব্রেজিং পৃষ্ঠ, সিলিং পৃষ্ঠ এবং লুকানো পেছনের পৃষ্ঠের জন্য একই বাহ্যিক গ্রহণযোগ্যতার নিয়ম প্রযোজ্য নয়।
যখন বাহ্যিক রূপ গুরুত্বপূর্ণ, তখন পরিদর্শনের জন্য প্রয়োজনীয় আলো, দেখার দূরত্ব, গুরুত্বপূর্ণ অঞ্চল এবং অনুমোদিত সীমা নমুনা উল্লেখ করুন। কার্যগত ত্রুটির ক্ষেত্রে, যেখানে সম্ভব, সংখ্যাসূচক সীমা বা একটি নিয়ন্ত্রিত পদ্ধতি ব্যবহার করা উচিত।
সমুদ্রপথে পরিবহনের সময় তামা সুরক্ষিত রাখার জন্য ব্যবহৃত একটি অস্থায়ী তেল পরবর্তীকালে প্রলেপ, ঝালাই, ব্রেজিং বা বৈদ্যুতিক সংযোগে বাধা সৃষ্টি করতে পারে। পৃষ্ঠ পরিদর্শনের সময় শুধুমাত্র বাক্সের ভেতরে জিনিসটি দেখতে কেমন তা নয়, বরং পরবর্তী প্রক্রিয়াটিও বিবেচনা করতে হবে।
শুধুমাত্র ঝুঁকি যুক্তিসঙ্গত হলেই এনডিটি এবং বিশেষ পরীক্ষা নির্দিষ্ট করুন।
প্রতিটি তামার অর্ডারের জন্য অবিনাশী পরীক্ষা এবং ধ্বংসাত্মক বিশেষ পরীক্ষা স্বয়ংক্রিয়ভাবে আবশ্যক নয়।
ASTM E243 অনুসারে নির্দিষ্ট তামা বা তামার সংকর ধাতুর টিউবের জন্য এডি-কারেন্ট পরীক্ষা প্রাসঙ্গিক হতে পারে। ASTM E1417/E1417M অনুসারে লিকুইড পেনিট্র্যান্ট পরীক্ষার মাধ্যমে উপযুক্ত ফিনিশড পার্টসের উপরিভাগে ফাটল বা অসামঞ্জস্যতা প্রকাশ পেতে পারে। পণ্য-নির্দিষ্ট কার্যপ্রণালী অনুসারে ভারী প্লেট, বার, ফোরজিংস বা বন্ডেড পণ্যের জন্য আলট্রাসনিক পরীক্ষার প্রয়োজন হতে পারে।
নির্দিষ্ট টিউব বা অ্যাসেম্বলির জন্য হাইড্রোস্ট্যাটিক বা নিউম্যাটিক লিক টেস্টিং-এর প্রয়োজন হতে পারে। নির্দিষ্ট অক্সিজেন-মুক্ত বা ডিঅক্সিডাইজড কপারের প্রয়োজনীয়তার জন্য কিউপ্রাস-অক্সাইড বা হাইড্রোজেন-এমব্রিটলমেন্ট-সম্পর্কিত পরীক্ষার ক্ষেত্রে ASTM B577 পদ্ধতি প্রাসঙ্গিক হতে পারে। এই পদ্ধতিগুলো এবং প্রচলিত মেটালোগ্রাফিক সেকশনিং নমুনাকে ক্ষয় বা ক্ষতিগ্রস্ত করতে পারে এবং এগুলোকে অবশ্যই ডেস্ট্রাকটিভ স্পেশাল টেস্ট হিসেবে গণ্য করতে হবে।
সাধারণ অ-ফেরোম্যাগনেটিক তামার পণ্যের জন্য চৌম্বক-কণা পরিদর্শন উপযুক্ত নয়।
প্রতিবেদনে পদ্ধতি, লিখিত কার্যপ্রণালী, পরিদর্শনের পরিধি, ক্রমাঙ্কনের ভিত্তি, অপারেটরের যোগ্যতা এবং গ্রহণযোগ্যতার মানদণ্ড উল্লেখ না থাকলে “১০০% এনডিটি উত্তীর্ণ” কথাটির কোনো অর্থ থাকে না।
প্লেটিং একটি পৃথক প্রক্রিয়া হিসাবে পরিদর্শন করুন
উত্তীর্ণ তামার সাবস্ট্রেট মানেই যে প্রলেপযুক্ত উপাদানটিও উত্তীর্ণ হবে, এমন কোনো নিশ্চয়তা নেই। টিন, নিকেল এবং রূপা আরেকটি উপাদান, আরেকটি প্রক্রিয়া এবং আরেকটি ত্রুটির ধরণ নিয়ে আসে।
ইলেকট্রো-ডিপোজিটেড টিনের জন্য ASTM B545, ইঞ্জিনিয়ারিং নিকেল কোটিং-এর জন্য ASTM B689 এবং ইলেকট্রো-ডিপোজিটেড সিলভারের জন্য ASTM B700 প্রাসঙ্গিক হতে পারে। উপযুক্ত XRF কোটিং-এর পুরুত্ব পরিমাপের জন্য ASTM B568 ব্যবহার করা যেতে পারে, অপরদিকে কুলোমেট্রিক পুরুত্ব পরিমাপের জন্য ASTM B504 প্রাসঙ্গিক হতে পারে।
ড্রয়িং এবং পিও-তে কোটিং উপাদান, প্রলেপ দেওয়ার প্রক্রিয়া, ন্যূনতম স্থানীয় বা গড় পুরুত্ব, পরিমাপের স্থান, আনুগত্য পদ্ধতি, ছিদ্রযুক্ততা বা ধারাবাহিকতার প্রয়োজনীয়তা, বাহ্যিক রূপের সীমা, প্রান্ত এবং ছিদ্রের আচ্ছাদন, সংযোগ-অঞ্চল মাস্কিং, সোল্ডারেবিলিটি এবং মাত্রাগত সীমা কোটিং করার আগে বা পরে প্রযোজ্য হবে কিনা তা নির্দিষ্ট করা উচিত।
সবচেয়ে সহজ সমতল পৃষ্ঠে একটিমাত্র XRF রিডিং পুরো বাসবার জুড়ে অভিন্ন আবরণ প্রমাণ করে না। বক্রতা, সাবস্ট্রেটের গঠন, রেফারেন্স স্ট্যান্ডার্ড, বহুস্তরীয় আবরণ এবং প্রান্ত থেকে দূরত্ব ফলাফল পরিবর্তন করতে পারে।
সাইম্বার মেটালেরসরঞ্জাম এবং পরিদর্শন ক্ষমতাএই পৃষ্ঠাটি প্রক্রিয়াকরণ এবং পরিদর্শন সংক্রান্ত আলোচনার জন্য প্রেক্ষাপট প্রদান করে। প্রকৃত অর্ডারের জন্য এখনও নির্দিষ্ট পদ্ধতি, ক্রমাঙ্কিত সরঞ্জাম এবং লট-ভিত্তিক প্রতিবেদনের প্রয়োজন হয়।
একটি সমর্থনযোগ্য নমুনা পরিকল্পনা তৈরি করুন
“১০% পরিদর্শন করুন” কোনো স্যাম্পলিং প্ল্যান নয়। কিসের দশ শতাংশ: টুকরা, কয়েল, বান্ডেল, হিট, প্যাকেজ নাকি পরিমাপের?
প্রতিটি বৈশিষ্ট্যের জন্য, সংজ্ঞায়িত করুন:
প্রয়োজনীয়তা | পদ্ধতি | উপকরণ | লট সংজ্ঞা | নমুনার আকার | দৈব-নির্বাচন পদ্ধতি | পরীক্ষার স্থান | গ্রহণযোগ্যতার মানদণ্ড | নথি | সাক্ষী বিন্দু।
ISO 2859-1 অ্যাট্রিবিউট স্যাম্পলিং সমর্থন করতে পারে। ISO 3951 সিরিজের প্রযোজ্য অংশ, যেমন ISO 3951-1 যেখানে উপযুক্ত, ভ্যারিয়েবল স্যাম্পলিং সমর্থন করতে পারে। পক্ষগুলোকে অবশ্যই সঠিক পার্ট ও এডিশন, লট সাইজ, ইন্সপেকশন লেভেল, AQL, সুইচিং রুলস এবং ডিফেক্ট ক্লাসিফিকেশনের বিষয়ে একমত হতে হবে।
AQL 1.0 এই নিশ্চয়তা দেয় না যে লটের মাত্র ১% ত্রুটিপূর্ণ। AQL হলো একটি স্যাম্পলিং-প্ল্যান প্যারামিটার যা নির্বাচিত স্কিমের বাকি অংশের সাথে ব্যবহৃত হয়।
প্রতিটি প্যাকেজের পরিচয়, পরিমাণ, লেবেল এবং পরিবহনের সময় হওয়া দৃশ্যমান কোনো ক্ষতি যাচাই করুন। যখন পরিণামগত কারণে প্রয়োজন হয়, তখন উপযুক্ততা-সংক্রান্ত বা নিরাপত্তা-সংক্রান্ত গুরুত্বপূর্ণ বৈশিষ্ট্যগুলোর জন্য শতভাগ পরিদর্শন করুন। স্পেসিফিকেশনে সংজ্ঞায়িত উৎপাদন লট অনুযায়ী ধ্বংসাত্মক রাসায়নিক এবং যান্ত্রিক নমুনা নির্বাচন করুন।
নমুনাগুলো কয়েল, বান্ডেল, প্যাকেজ এবং উৎপাদন ক্রম অনুসারে বন্টন করা উচিত। সরবরাহকারীকে শুধু পরিষ্কার ও সহজলভ্য উপরের অংশগুলো বেছে নিতে দেবেন না।
পরিদর্শন পরিকল্পনায় অবশ্যই উল্লেখ করতে হবে যে ব্যর্থতার ফলে নমুনা বাতিল, পুনরায় নমুনা সংগ্রহের অনুমতি, নাকি শতভাগ বাছাই করা হবে। একটি গোল্ডেন স্যাম্পল বা প্রথম নমুনায় উত্তীর্ণ হলেও তা বাল্ক-লটের প্রয়োজনীয়তা থেকে অব্যাহতি দেয় না।
উৎপাদনের পূর্বে তৃতীয় পক্ষের পরিদর্শনকে সংজ্ঞায়িত করুন
পণ্য মোড়কজাত করার পরে নয়, বরং উৎপাদনের আগেই পরিদর্শন সংস্থা ও তার কার্যপরিধি নির্ধারণ করা উচিত।
বাণিজ্যিকভাবে উপযুক্ত হলে, প্রাসঙ্গিক পরিধির জন্য ISO/IEC 17020 দ্বারা স্বীকৃত একটি পরিদর্শন সংস্থা এবং প্রয়োজনীয় পরীক্ষা পদ্ধতির জন্য ISO/IEC 17025 দ্বারা স্বীকৃত একটি পরীক্ষাগার নির্বাচন করুন।
কার্যকরী হোল্ড পয়েন্টগুলোর মধ্যে রয়েছে নথি পর্যালোচনা, উপকরণের পরিচয় যাচাই, দৈবচয়ন ভিত্তিতে নমুনা নির্বাচন, ধ্বংসাত্মক পরীক্ষা প্রত্যক্ষ করা, মাত্রিক ও পৃষ্ঠতল পরীক্ষা, পরিমাণ যাচাই, প্যাকিং পরিদর্শন, ক্যালিব্রেশন রেকর্ড পর্যালোচনা এবং অসামঞ্জস্যতার নিষ্পত্তি।
প্রতিবেদনে পরিদর্শক যা প্রত্যক্ষ করেছেন, নমুনা সংগ্রহ করেছেন এবং নথি পর্যালোচনা করেছেন, তার মধ্যে পার্থক্য তুলে ধরতে হবে।
তৃতীয় পক্ষের পরিদর্শন এটা প্রমাণ করে না যে অপরীক্ষিত প্রতিটি অংশই মানসম্মত। এটি সরবরাহকারীর দায়িত্ব হস্তান্তর করে না, এবং যেসব গ্রহণযোগ্যতার মানদণ্ড কখনো লেখাই হয়নি, সেগুলোকে এটি রক্ষা করতে পারে না।
প্যাকেজিং, লেবেল এবং শিপিং অবস্থা পরিদর্শন করুন
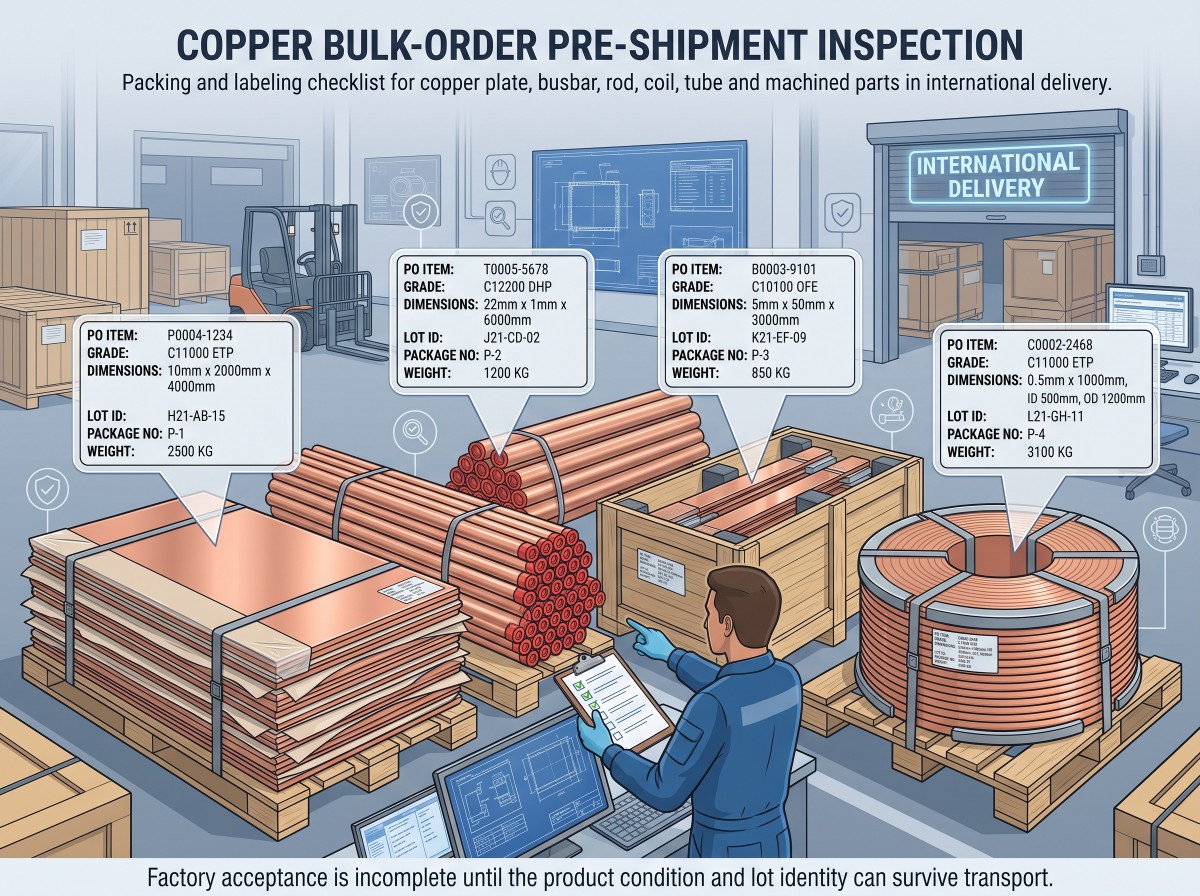
তামা কারখানার পরিদর্শনে উত্তীর্ণ হয়েও পৌঁছানোর পর ত্রুটিপূর্ণ হতে পারে। ঘন বান্ডিলগুলো সরে যায়। অনাবৃত পৃষ্ঠতল ঘষা খায়। পাতলা চাদর বেঁকে যায়। ঘনীভবনের ফলে পালিশ করা উপাদানে দাগ পড়ে। বাক্সটি ধরে রাখার জন্য ব্যবহৃত ফাস্টেনারের আঘাতে প্রলেপযুক্ত সংস্পর্শ পৃষ্ঠগুলো ক্ষতিগ্রস্ত হয়।
প্লেট এবং শিটের জন্য একটি দৃঢ় ভিত্তি, আর্দ্রতা প্রতিরোধক, ইন্টারলিভিং এবং প্রান্ত সুরক্ষার প্রয়োজন হতে পারে। কয়েলের জন্য সুনির্দিষ্ট আই ওরিয়েন্টেশন, ওয়াইন্ডিং রেস্ট্রেইন্ট, স্কিড সাপোর্ট এবং টেলিস্কোপিং থেকে সুরক্ষা প্রয়োজন। রড, বার এবং বাসবারের ঘর্ষণ রোধ করার জন্য পৃথকীকরণ এবং প্রান্ত, ছিদ্র ও প্রলেপযুক্ত পৃষ্ঠের সুরক্ষা প্রয়োজন। টিউবের জন্য ক্যাপযুক্ত প্রান্ত এবং ডিস্ট্রিবিউটেড বান্ডেল সাপোর্টের প্রয়োজন হতে পারে। মেশিনিং করা যন্ত্রাংশের জন্য পৃথক ট্রে বা সেপারেটরের প্রয়োজন হতে পারে।
প্যাকিং সামগ্রী অবশ্যই শুষ্ক, পরিষ্কার এবং পরবর্তী বৈদ্যুতিক সংযোগ, প্রলেপ দেওয়া, ঝালাই, ব্রেজিং ও পরিষ্কার করার উপযোগী হতে হবে।
প্রতিটি প্যাকেজ লেবেলে পিও আইটেম, গ্রেড, স্ট্যান্ডার্ড, টেম্পার, ডাইমেনশন, পরিমাণ, নেট ও গ্রস ওজন, প্রোডাকশন-লট আইডেন্টিফায়ার, প্যাকেজ নম্বর এবং চুক্তি অনুযায়ী আবশ্যক হলে উৎপত্তিস্থলের তথ্য উল্লেখ থাকতে হবে।
গন্তব্যস্থলের প্রয়োজনীয়তা অনুসারে নিয়ন্ত্রিত নিরেট কাঠের প্যাকেজিং এবং ডানেজের ক্ষেত্রে শর্তসাপেক্ষে ISPM 15 প্রযোজ্য। ধোঁয়া দিয়ে জীবাণুমুক্তকরণ সর্বজনীনভাবে বাধ্যতামূলক নয়।
ছাড়ার আগে, ফিজিক্যাল প্যাকেজ আইডিগুলো প্যাকিং লিস্ট এবং এমটিসি ট্রেসেবিলিটি ম্যাপের সাথে মিলিয়ে দেখুন।
ছাড়ার আগে ত্রুটিপূর্ণ উপাদান নিয়ন্ত্রণ করুন
একটি ব্যর্থ ফলাফলের জন্য ওয়ার্কফ্লো প্রয়োজন, মেসেজিং অ্যাপের কোনো আর্গুমেন্ট নয়।
কোয়ারেন্টাইন -> পরিচয় ও প্রমাণ সংরক্ষণ -> এনসিআর জারি -> প্রভাবিত পরিধি ও মূল কারণ নির্ধারণ -> প্রত্যাখ্যান, বাছাই, পুনর্গঠন, প্রতিস্থাপন অথবা লিখিত ছাড়পত্রের মাধ্যমে গ্রহণ -> রেকর্ড হালনাগাদ করা।
চুক্তিতে নথি জমা দেওয়ার শেষ তারিখ, সাক্ষী ও স্থগিত রাখার শর্তাবলী, পুনঃপরীক্ষার নিয়মাবলী, পুনঃনমুনা সংগ্রহের নিয়মাবলী, বাছাইয়ের দায়িত্ব, পুনঃকাজের অনুমোদন, প্রতিস্থাপন পদ্ধতি, পুনঃপরিদর্শনের খরচ, আগমনকালীন পরিদর্শনের অধিকার এবং দাবি জানানোর সময়সীমা উল্লেখ থাকা উচিত।
উৎপাদনের তাগিদ যেন কোনো ইঞ্জিনিয়ারিং বিচ্যুতিকে নীরবে চালানে পরিণত না করে। একটি লিখিত ছাড়পত্রে সুনির্দিষ্ট লট, পরিমাপকৃত ফলাফল, প্রভাবিত পরিমাণ, কার্যকরী ঝুঁকি এবং অনুমোদনকারী কর্তৃপক্ষের উল্লেখ থাকা উচিত।
বাল্ক-অর্ডার পরিদর্শন চেকলিস্ট
চালান অনুমোদন করার আগে, এই ২০টি নিয়ন্ত্রণ নিশ্চিত করুন:
- ক্রয় আদেশ এবং অনুমোদিত ড্রয়িং সংশোধন
- সঠিক তামার গ্রেড এবং পদবি ব্যবস্থা
- পণ্যের মান এবং সংস্করণ
- পণ্যের ধরন এবং তাপমাত্রা
- তাপ, ঢালাই, ব্যাচ, কয়েল বা লট সংজ্ঞা
- রসায়ন সীমা এবং পরীক্ষা পদ্ধতি
- প্রযোজ্য ক্ষেত্রে অক্সিজেন-সম্পর্কিত পরীক্ষা
- পরিবাহিতা বা রোধের প্রয়োজনীয়তা
- যান্ত্রিক-সম্পত্তির প্রয়োজনীয়তা
- মাত্রিক CTQ এবং পরিমাপ পদ্ধতি
- পৃষ্ঠের অঞ্চল এবং ত্রুটির সীমা
- প্রয়োজন অনুযায়ী এনডিটি বা বিশেষ-পরীক্ষা পদ্ধতি
- প্লেটিং উপাদান, পুরুত্ব এবং পরিমাপের স্থান
- নমুনা পরিকল্পনা এবং ব্যর্থতার প্রতিক্রিয়া
- তৃতীয় পক্ষের পরিদর্শনের পরিধি
- টুকরার সংখ্যা এবং প্রকৃত বা তাত্ত্বিক ওজনের ভিত্তিতে
- পণ্য-নির্দিষ্ট প্যাকিং সুরক্ষা
- প্যাকেজ থেকে এমটিসি লেবেল পর্যন্ত শনাক্তকরণযোগ্যতা
- এনসিআর, পুনঃপরীক্ষা এবং ছাড় প্রক্রিয়া
- চূড়ান্ত নথি এবং চালান-ছাড় অনুমোদন
RFQ পর্যালোচনা করার আমার অভিজ্ঞতায়, ক্রেতারা প্রায়শই তামার গ্রেড বিস্তারিতভাবে উল্লেখ করেন এবং পরিদর্শনকে একটি বাক্যে সংক্ষিপ্ত করে ফেলেন: “MTC আবশ্যক।”
এটা উল্টো।
এমটিসি অ্যাকসেপ্টেন্স প্ল্যানের অভ্যন্তরে একটি নিয়ন্ত্রিত নথি হওয়া উচিত, এটি স্বয়ং অ্যাকসেপ্টেন্স প্ল্যানটি নয়।
সমন্বিত সোর্সিং, প্রক্রিয়াকরণ এবং রপ্তানি সংক্রান্ত আলোচনার জন্য, সাইম্বার মেটালস-এর পর্যালোচনা করুন।তামার সরবরাহ-শৃঙ্খল পরিষেবাআপনিও পারেনসাইম্বার মেটাল পণ্যের ক্যাটালগ ডাউনলোড করুনপণ্য-পরিসরের প্রেক্ষাপটের জন্য।
অর্ডার পর্যালোচনার অনুরোধ করতে,পাইকারি অর্ডারের জন্য RFQ জানতে সাইম্বার মেটালের সাথে যোগাযোগ করুন।গ্রেড, স্ট্যান্ডার্ড ও সংস্করণ, পণ্যের ধরণ, টেম্পার, মাত্রা, ড্রয়িং, পরিমাণ, সিটিকিউ, পরীক্ষার নথি, প্যাকিংয়ের প্রয়োজনীয়তা এবং গন্তব্য সহ।
প্রকৃত প্রকল্পের জন্য পরীক্ষার পরিধি, নমুনা সংগ্রহ, তৃতীয় পক্ষের উপস্থিতি, বর্তমান প্রাপ্যতা, ন্যূনতম অর্ডারের পরিমাণ (MOQ) এবং সরবরাহের সময় অবশ্যই নিশ্চিত করতে হবে।
শেষ কথা
তামার পরিদর্শন মোড়কজাত পণ্যের পাশে সম্পাদিত কোনো চূড়ান্ত অনুষ্ঠান নয়। এর শুরু হয় তখন, যখন ক্রেতা ‘সামঞ্জস্যপূর্ণ’ বলতে কী বোঝায় তা নির্ধারণ করেন।
গ্রেড পরিচিতি, রসায়ন, পরিবাহিতা, টেম্পার, জ্যামিতি, পৃষ্ঠতল, আবরণ এবং প্যাকিং পৃথক করুন। প্রতিটি ফলাফলকে ভৌত উৎপাদন লটের সাথে সংযুক্ত করুন। পদ্ধতি, নমুনা এবং সিদ্ধান্ত বিধি লিখিত আকারে রাখুন।
সবচেয়ে সস্তা পরিদর্শন পরিকল্পনা হলো সেটি, যা চালানটি ভুল মহাদেশে মজুত হওয়ার আগেই ভুলটি খুঁজে বের করে।
প্রায়শই জিজ্ঞাসিত প্রশ্নাবলী
উত্পাদনকারী, উৎপাদন স্থান, পিও রেফারেন্স, সঠিক গ্রেড, পণ্যের ধরণ, মান ও সংস্করণ, টেম্পার, উৎপাদন-লটের পরিচয়, প্রকৃত রাসায়নিক গঠন, প্রয়োজনীয় যান্ত্রিক ও বৈদ্যুতিক ফলাফল, নির্ধারিত পরিমাণ এবং অনুমোদিত বৈধতা যাচাই করুন। তারপর প্যাকেজ লেবেল এবং সরবরাহকৃত তামার সাথে এমটিসি শনাক্তকারীটি মিলিয়ে নিন।
হ্যান্ডহেল্ড এক্সআরএফ অনেক ধাতব মৌল পরীক্ষা করতে পারে, কিন্তু এটি অক্সিজেন-মুক্ত তামায় পিপিএম-স্তরের অক্সিজেন প্রমাণ করতে পারে না। উল্লিখিত রাসায়নিক সীমা, ট্রেসেবল এমটিসি এবং, যেখানে প্রয়োজন, একটি যোগ্যতাসম্পন্ন পরীক্ষাগার দ্বারা সম্পাদিত উপযুক্ত অক্সিজেন-বিশ্লেষণ পদ্ধতির মাধ্যমে গ্রেডটি নিশ্চিত করুন।
না। ২০° সেলসিয়াস তাপমাত্রায়, ১০০% IACS প্রচলিতভাবে প্রায় ৫৮.০ MS/m বা ১.৭২৪১ মাইক্রো-ওহম সেমি-এর সমতুল্য, কিন্তু এটি কেনার জন্য কোনো সার্বজনীন ন্যূনতম মান নয়। ক্রয়পত্রে অবশ্যই প্রয়োজনীয় মান, পদ্ধতি, রেফারেন্স তাপমাত্রা, পরীক্ষার স্থান এবং আসন্ন মান নির্ণয়ের নিয়ম উল্লেখ করতে হবে।
না। টাইপ ৩.১ প্রস্তুতকারকের অনুমোদিত পরিদর্শন প্রতিনিধি দ্বারা বৈধতা পায়, যিনি উৎপাদন প্রক্রিয়ার সাথে সম্পর্কহীন। টাইপ ৩.২-এর জন্য অতিরিক্ত বৈধতার শর্তাবলী রয়েছে। একটি পৃথক তৃতীয় পক্ষের পরিদর্শন প্রতিবেদন স্বয়ংক্রিয়ভাবে টাইপ ৩.১-কে টাইপ ৩.২-এ রূপান্তরিত করে না।
পণ্যের মান, উৎপাদন-লটের সংজ্ঞা এবং ব্যর্থতার পরিণতি দিয়ে শুরু করুন। প্রতিটি বৈশিষ্ট্যের জন্য নমুনার আকার, দৈবচয়ন পদ্ধতি, পরীক্ষার স্থান, গ্রহণযোগ্যতার সীমা এবং ব্যর্থতার প্রতিক্রিয়া নির্ধারণ করুন। কোনো সাধারণ “১০% পরিদর্শন” নির্দেশ ব্যবহার করবেন না।
যখন প্রযোজ্য মান, নকশা, পরিষেবা ঝুঁকি বা সম্মত পরিদর্শন পরিকল্পনায় প্রয়োজন হয়, তখন এনডিটি (NDT) আবশ্যক। নির্দিষ্ট ক্ষেত্রে এডি কারেন্ট, পেনিট্র্যান্ট বা আলট্রাসনিক টেস্টিং উপযুক্ত হতে পারে, কিন্তু প্রতিটি পদ্ধতির জন্য একটি লিখিত কার্যপ্রণালী, ক্রমাঙ্কন ভিত্তি, আওতা এবং গ্রহণযোগ্যতার মানদণ্ড থাকা প্রয়োজন।
পরিদর্শককে অনুমোদিত নথি, উপকরণ ও লটের পরিচয়, নমুনা নির্বাচন, নির্দিষ্ট পরীক্ষা, মাত্রা, পৃষ্ঠতল, পরিমাণ, লেবেল, প্যাকিং এবং অসামঞ্জস্যের সমাধান যাচাই করতে হবে। প্রতিবেদনে অবশ্যই উল্লেখ করতে হবে কী কী দেখা হয়েছে, কী নমুনা সংগ্রহ করা হয়েছে এবং নথি পর্যালোচনা করা হয়েছে।
স্বয়ংক্রিয়ভাবে নয়। চুক্তিতে উল্লেখ থাকা উচিত যে চালানের পূর্বে ছাড়পত্র গ্রহণ-পরিদর্শন অধিকারকে কীভাবে প্রভাবিত করে। ক্রেতাদের তবুও প্যাকেজের পরিচয়, সংখ্যা, পরিবহনের সময় হওয়া ক্ষতি এবং গ্রহণের গুরুত্বপূর্ণ বৈশিষ্ট্যগুলো যাচাই করে নেওয়া উচিত।
গ্রেড, পদবি ব্যবস্থা, পণ্যের মান ও সংস্করণ, ফর্ম, টেম্পার, মাত্রা, ড্রয়িং সংশোধন, সিটিকিউ, পরিবাহিতা বা যান্ত্রিক প্রয়োজনীয়তা, পৃষ্ঠ ও আবরণের মানদণ্ড, পরিমাণ, নমুনা সংগ্রহের নিয়মাবলী, নথি, প্যাকিং, গন্তব্য এবং ইনকোটার্ম প্রদান করুন।
পোস্ট করার সময়: ৩০-আগস্ট-২০২৬