
প্রকাশিত: ১১ মে, ২০২৬
লিখেছেন: ইয়ানওয়েই হু, সাইম্বার মেটালের কারিগরি বিশেষজ্ঞ
শুভ সকাল সবাইকে,
আমি ইয়ানওয়েই হু, সাইম্বার মেটাল থেকে।
যখন প্রকৌশলীরা সূক্ষ্ম যন্ত্রাংশের জন্য বেরিলিয়াম কপার বনাম ফসফর ব্রোঞ্জের মধ্যে একটিকে বেছে নেন, তখন সিদ্ধান্তটি সাধারণত কয়েকটি গুরুত্বপূর্ণ প্রশ্নের উপর নির্ভর করে: এই যন্ত্রাংশটি কি লক্ষ লক্ষ বার বাঁকানোর চাপ সহ্য করতে পারবে? এটিকে কি অতিরিক্ত গরম না হয়ে বিদ্যুৎ বহন করতে হবে? এটি কি তাপীয় চাপের অধীনে স্প্রিং-এর বল ধরে রাখতে পারবে?
C17200 বেরিলিয়াম কপার এবং C51000/C52100 ফসফর ব্রোঞ্জ উভয়ই পরীক্ষিত তামা-ভিত্তিক সংকর ধাতু যা কানেক্টর, স্প্রিং, বুশিং এবং বৈদ্যুতিক সংযোগে ব্যবহৃত হয়। কিন্তু এগুলোনাবিনিময়যোগ্য। ভুলটি বেছে নিলে প্রায়শই প্রোটোটাইপের পুনরাবৃত্তি, পুনঃকাজ, অথবা—সবচেয়ে খারাপ ক্ষেত্রে—মাঠপর্যায়ে ব্যর্থতা দেখা দেয়।
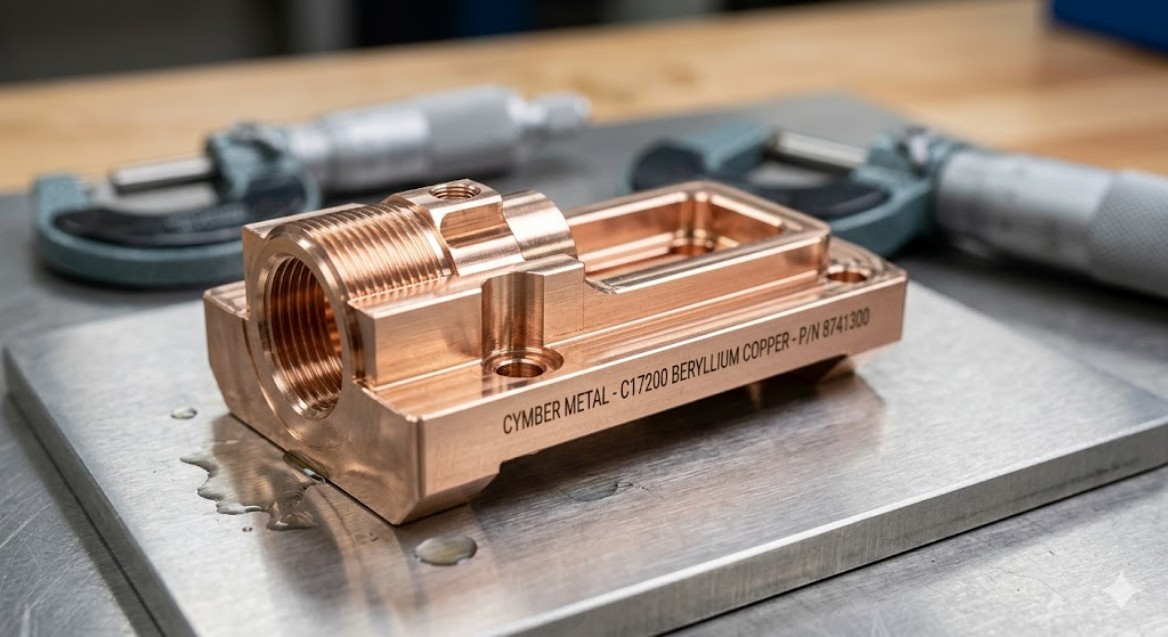
সাইম্বার মেটালে আমরা ASTM-প্রত্যয়িত গ্রেডের উভয় অ্যালয়ই মজুত রাখি এবং প্রতি সপ্তাহে নিজস্ব কারখানায় সেগুলোকে মেশিনিং করে চূড়ান্ত যন্ত্রাংশে পরিণত করি। প্রকৃত তথ্য এবং কারখানার অভিজ্ঞতা থেকে যা দেখা যায়, তা নিচে তুলে ধরা হলো।
যান্ত্রিক শক্তি: C17200 এবং C51000 এর মধ্যে প্রকৃত তুলনা
টেম্পার দ্বারা প্রসার্য এবং ফলন শক্তি
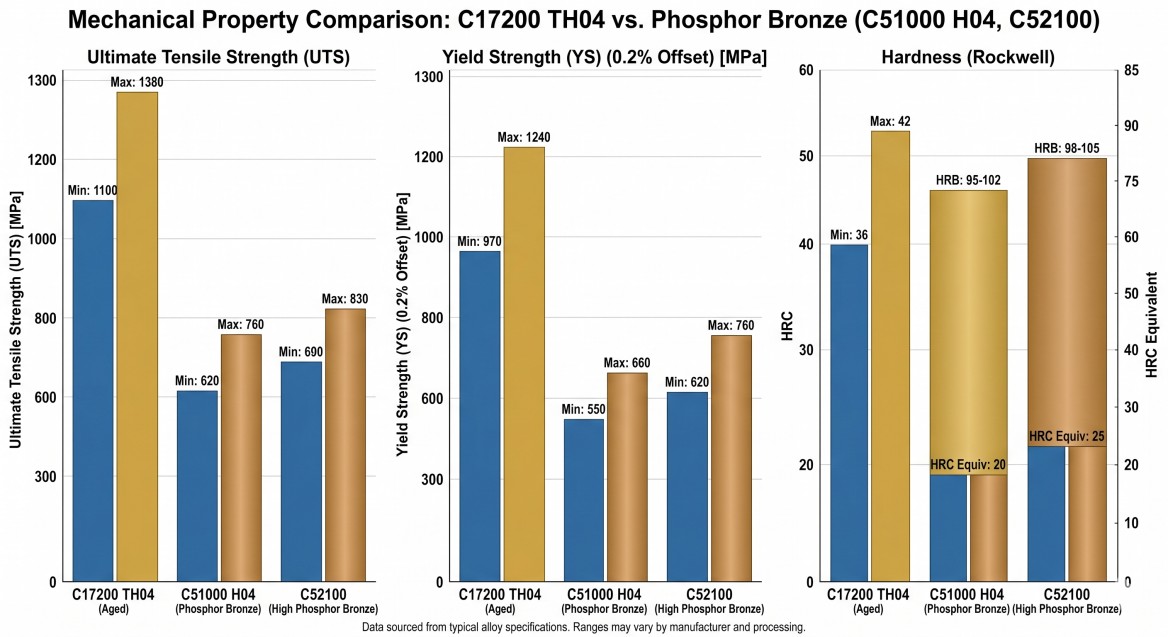
সর্বোচ্চ-বার্ধক্যপ্রাপ্ত TH04 টেম্পারে C17200-এর আল্টিমেট টেনসাইল স্ট্রেংথ (UTS) ১২৪০–১৫২০ মেগাপ্যাসকেল (প্রায় ১৮০–২২০ কিলোএসআই) এবং ইল্ড স্ট্রেংথ ১২১০ মেগাপ্যাসকেল পর্যন্ত পৌঁছায়। H04 হার্ড টেম্পারে C51000-এর সর্বোচ্চ মান ৫৫০–৭৬০ মেগাপ্যাসকেল। C52100 (৮% টিন)-এর ক্ষেত্রে এটি সামান্য বেড়ে ৬৯০–৮৬০ মেগাপ্যাসকেল হয়।
বেরিলিয়াম তামা সরবরাহ করতে পারে১.৪–২ গুণ বেশিতুলনা করা টেম্পারের উপর নির্ভর করে টেনসাইল স্ট্রেংথ ভিন্ন হয়। আপনি ডিজাইনের জন্য যে ব্যবহারিক সংখ্যাটি ব্যবহার করেন, তা সম্পূর্ণরূপে টেম্পারের উপর নির্ভরশীল — একটি মিল-হার্ডেনড TD02 এবং একটি সম্পূর্ণ এজড TH04, এমনকি একই UNS নম্বর থাকা সত্ত্বেও, দুটি উল্লেখযোগ্যভাবে ভিন্ন উপাদান।
কাঠিন্য, স্থিতিস্থাপক গুণাঙ্ক এবং স্প্রিং ডিজাইনের প্রভাব
স্থিতিস্থাপক মডুলাস সরাসরি স্প্রিং-এর নকশাকে প্রভাবিত করে। C17200-এর মডুলাস ১২৫–১৩১ GPa; ফসফর ব্রোঞ্জের মডুলাস ১০৩–১১৭ GPa। মডুলাস যত বেশি হয়, প্রতি একক বিচ্যুতিতে তত বেশি শক্তি সঞ্চিত থাকে, যার ফলে একই জ্যামিতিতে একটি স্প্রিং তত বেশি দৃঢ় হয়।
কাঠিন্যের ক্ষেত্রেও একই চিত্র দেখা যায়: C17200 TH04-এর কাঠিন্য রকওয়েল C38–44-এ পৌঁছায়, যেখানে C51000 H04-এর কাঠিন্য রকওয়েল B70–85-এ থাকে। এই পার্থক্যটি বুশিংয়ের ক্ষয় প্রতিরোধ ক্ষমতার উপর পরিমাপযোগ্য প্রভাব ফেলে।
ফসফর ব্রোঞ্জ কেবল "দুর্বল" নয় — এটি কম শক্তি এবং উচ্চ নমনীয়তার একটি সমন্বয়। অ্যানিল করা অবস্থায় C51000 ৪০-৬০% পর্যন্ত প্রসারণ লাভ করে, যেখানে সর্বোচ্চ শক্তিতে থাকা BeCu-এর প্রসারণ মাত্র ২-১৫%। যখন আপনার অ্যাপ্লিকেশনে সুনির্দিষ্ট জ্যামিতিক গঠন এবং মাঝারি যান্ত্রিক ভারের প্রয়োজন হয়, তখন এই নমনীয়তাই প্রাসঙ্গিক বৈশিষ্ট্য হয়ে ওঠে।
ক্লান্তি জীবন এবং চক্রীয় লোডিং কর্মক্ষমতা
সহনশীলতার সীমা এবং এসএন কার্ভ ডেটা
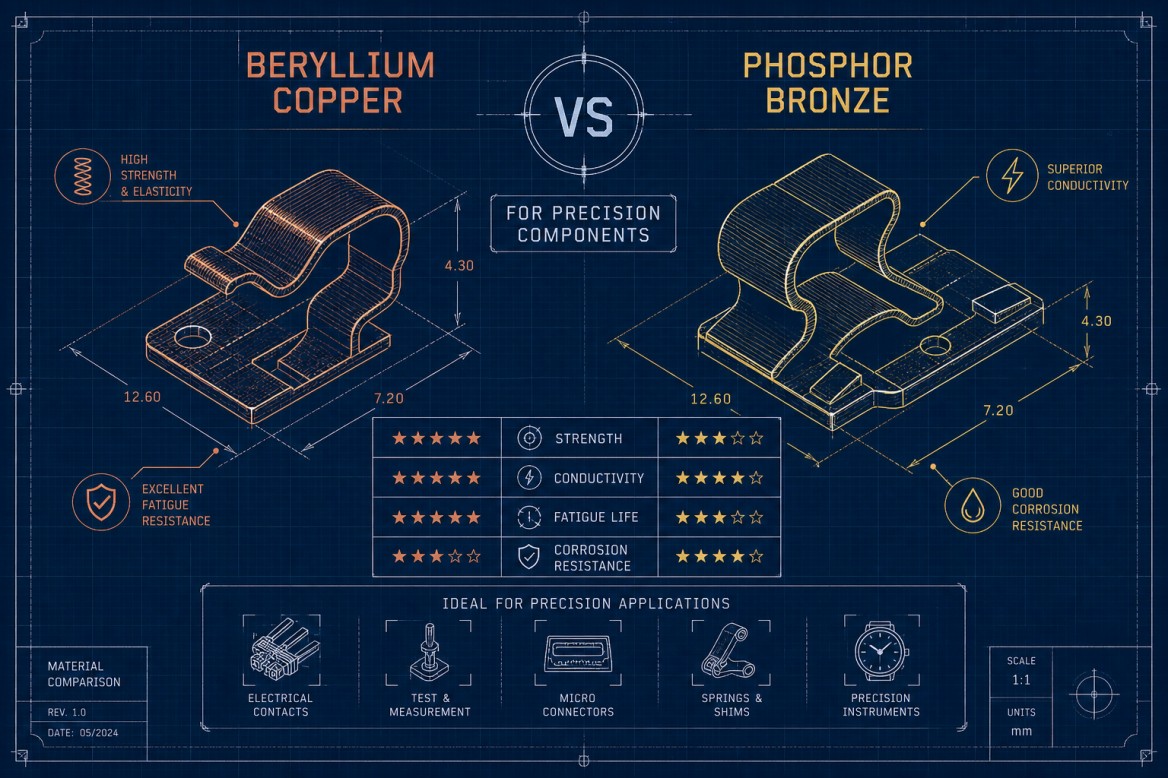
এই তুলনার ক্ষেত্রে সবচেয়ে নির্ণায়ক সংখ্যাটি হলো ক্লান্তি জীবন। ঘূর্ণায়মান নমন ক্লান্তি পরীক্ষায়, BeCu অ্যালয় 25 সমতুল্য চক্রীয় পীড়ন পরিস্থিতিতে ফসফর ব্রোঞ্জের তুলনায় যথেষ্ট দীর্ঘ ক্লান্তি জীবন প্রদর্শন করেছে — তুলনীয় পীড়ন বিস্তারে প্রায়শই কয়েকগুণ বেশি।
কক্ষ তাপমাত্রায় ঘূর্ণায়মান বেন্ডিং-এ ১০⁷ সাইকেলে C17200-এর সহনশীলতার সীমা প্রায় ৪৪২ MPa, যা ৩৫০°C তাপমাত্রায় প্রায় ৪০০ MPa এবং ৪৫০°C তাপমাত্রায় ২৭২ MPa-তে নেমে আসে, যেখানে ফেজ ট্রানজিশনের ফলে গ্রেইন বাউন্ডারিগুলো দুর্বল হয়ে পড়ে। এই পরিসরে ফসফর ব্রোঞ্জের কোনো সুনির্দিষ্ট সহনশীলতার সীমা নেই।
দেখুনবেরিলিয়াম কপার সম্পর্কিত এএসএম ইন্টারন্যাশনাল ডেটাএই সংকর ধাতুগুলির তুলনা করার সময় বিশদ উপাদান আচরণ এবং ক্লান্তি তথ্যের জন্য।
SN কার্ভের ঢাল আপনার ডিজাইন মার্জিন নির্ধারণ করে। BeCu-এর কার্ভ আরও ধীরে ধীরে নিচে নামে, যা কম স্ট্রেসে উল্লেখযোগ্য ক্লান্তি জীবন প্রদান করে। ফসফর ব্রোঞ্জ তার ক্লান্তি নীচে আগে পৌঁছায়, যার অর্থ হল ১০-মিলিয়ন-সাইকেলের প্রয়োজনীয়তায় একই সাইকেল লক্ষ্যমাত্রায় পৌঁছানোর জন্য ডিজাইন স্ট্রেস যথেষ্ট পরিমাণে কমাতে হবে।
স্ট্রেস রিলাক্সেশন এবং স্প্রিং সেট
স্ট্রেস রিলাক্সেশন বৈশিষ্ট্যটি BeCu-এর সুবিধাকে এর নিছক ক্লান্তি সংখ্যার বাইরেও প্রসারিত করে। দীর্ঘস্থায়ী লোড বা তাপীয় চক্রের অধীনে, ফসফর ব্রোঞ্জ সময়ের সাথে সাথে তার স্প্রিং শক্তি হারায়। BeCu ৩০০°C-এর উপরেও তার যান্ত্রিক বৈশিষ্ট্য ধরে রাখে — যা রিলে স্প্রিং, বারবার তাপীয় চক্রের অধীনে থাকা কানেক্টর কন্ট্যাক্ট এবং উচ্চ-ফ্রিকোয়েন্সি সুইচের জন্য অত্যন্ত গুরুত্বপূর্ণ, যেখানে স্প্রিং সেট ব্যর্থতা কেবল পরীক্ষাগারের ফলাফল নয়, বরং একটি বাস্তব ব্যর্থতার ধরণ।
বৈদ্যুতিক এবং তাপীয় পরিবাহিতা তুলনা
IACS-এর মূল্যবোধ এবং যে বিষয়গুলো এই ব্যবধান তৈরি করে
টেম্পার এবং এজিং সাইকেলের উপর নির্ভর করে, এজিং অবস্থায় থাকা C17200 ২২–৬০% IACS প্রদান করে। C51000 ফসফর ব্রোঞ্জের ক্ষেত্রে সাধারণত ১২–২০% IACS পাওয়া যায়, যার প্রতিনিধিত্বমূলক মান প্রায় ১৫%।
এই পার্থক্যের কারণ সরাসরি সংকর ধাতুর গঠন: ১.৮–২% বেরিলিয়াম, ফসফরাসের সাথে মিলিত ৫–১০% টিনের তুলনায় তামার ল্যাটিসকে কম ব্যাহত করে। তাপ পরিবাহিতা উইডেম্যান-ফ্রাঞ্জ সূত্র অনুসারে একই সম্পর্ক অনুসরণ করে। এই IACS মানগুলির উপর ভিত্তি করে, BeCu-এর তাপ পরিবাহিতা প্রায় ১৩০–১৭০ W/m·K, যেখানে ফসফর ব্রোঞ্জের তাপ পরিবাহিতা প্রায় ৪০–৭০ W/m·K।
বেরিলিয়াম কপারের পরিবাহিতা এবং প্রয়োগ নির্দেশিকা সম্পর্কে একটি সংক্ষিপ্ত বিবরণের জন্য, এই উপাদান সারাংশটি দেখুন:AZoM বেরিলিয়াম কপারের সংক্ষিপ্ত বিবরণ.
উপাদানের প্রকারের সাথে পরিবাহিতা মেলানো
যেসব কন্ট্যাক্ট এবং রিলে স্প্রিং উল্লেখযোগ্য পরিমাণে কারেন্ট বহন করে, সেগুলোর ক্ষেত্রে BeCu-এর পরিবাহিতার সুবিধা সরাসরি কার্যকরী। উচ্চ পরিবাহিতার অর্থ হলো কম রোধজনিত তাপ, যা কন্ট্যাক্টের আয়ু বাড়ায় এবং তাপীয় পীড়ন কমায়, যা ফাটল বা ফেইটিগকে ত্বরান্বিত করে।
বুশিং এবং ওয়্যার প্যাডের ক্ষেত্রে পরিবাহিতা অপ্রাসঙ্গিক। ফিল্টারটি সহজ: যদি স্পেসিফিকেশনে বিদ্যুৎ বহন ক্ষমতা বা তাপ অপচয়ের উল্লেখ থাকে, তবে পরিবাহিতা একটি বিবেচ্য বিষয়। আর যদি না থাকে, তবে তুলনা থেকে এটিকে বাদ দিন এবং খরচকে প্রাধান্য দিন।
মেশিনেবিলিটি, ফর্মেবিলিটি এবং তাপ প্রক্রিয়াকরণের প্রয়োজনীয়তা
তাপ প্রক্রিয়াকরণের সময়সূচী এবং গঠন সীমা
C17200-এর জন্য একটি দ্বি-পদক্ষেপ তাপীয় প্রক্রিয়া প্রয়োজন: প্রথমে ৮০০–৮৫০°C তাপমাত্রায় সলিউশন অ্যানিলিং এবং তারপরে সর্বোচ্চ শক্তি অর্জনের জন্য ৩১৫°C তাপমাত্রায় ২–৩ ঘণ্টা ধরে এজ হার্ডেনিং। এই প্রক্রিয়াটি প্রকৃত জটিলতা যোগ করে — যেমন ফার্নেস শিডিউলিং, কোয়েন্চের সময় নির্ধারণ এবং ওভারএজিং-এর ঝুঁকি।
ফসফর ব্রোঞ্জ শুধুমাত্র শীতল বিজারণের মাধ্যমেই তার কার্যকরী বৈশিষ্ট্য অর্জন করে। C51000 এবং C52100 এর প্রয়োজনকোন বার্ধক্য চক্র নেইযা-ই হোক না কেন।
C17200-এর জন্য একটি ব্যবহারিক ও প্রয়োগ-কেন্দ্রিক তাপ প্রক্রিয়াকরণ নির্দেশিকার জন্য, এই প্রযুক্তিগত নির্দেশিকাটি দেখুন।C17200 এর তাপীয় প্রক্রিয়াকরণ.
অ্যালয় এবং টেম্পার ভেদে ফর্মিং-এর সীমা ভিন্ন হয়। C17200-কে এজিং-এর আগে অ্যানিলড অবস্থায় ফর্মিং করা সবচেয়ে ভালো; TH04 টেম্পারে সম্পূর্ণ এজিং-এর পর বাঁকালে ফাটলের ঝুঁকি থাকে, বিশেষ করে বাইরের ব্যাসার্ধে। O টেম্পারে ফসফর ব্রোঞ্জ 0–1T পর্যন্ত ব্যাসার্ধের বাঁক সামলাতে পারে; H04-এ এটি C510-এর জন্য 4–6T এবং C521-এর জন্য 6–8T পর্যন্ত বেড়ে যায়।
মেশিনিং সুপারিশ এবং বেরিলিয়াম নিরাপত্তা
কার্বাইড টুলিং সহ C17200 মেশিনটি ফ্লাড কুল্যান্ট ব্যবহার করে ১৫০–৩৫০ SFM গতিতে চালান। যেখানেই প্রসেস ফ্লো অনুমতি দেয়, সেখানেই প্রি-এজিং মেশিন করুন: অ্যানিল করা উপাদানটি নরম হয়, আরও পরিষ্কার চিপ তৈরি করে এবং টুলের আয়ু উল্লেখযোগ্যভাবে বাড়িয়ে দেয়।
বেরিলিয়ামের ঝুঁকিটির সরাসরি প্রতিকার প্রয়োজন, এটিকে উপেক্ষা করা চলে না। BeCu মেশিনিং থেকে উৎপন্ন বেরিলিয়াম ধূলিকণা শ্বাসগ্রহণের মাধ্যমে শরীরে প্রবেশ করলে মারাত্মক ঝুঁকি তৈরি করে এবং দীর্ঘস্থায়ী সংস্পর্শে এটি একটি স্বীকৃত কার্সিনোজেন (ক্যান্সার সৃষ্টিকারী পদার্থ)। OSHA-এর বর্তমান অনুমোদিত সংস্পর্শ সীমা হলো 0.2 μg/m³ TWA, এবং এর অ্যাকশন লেভেল হলো 0.1 μg/m³। স্থানীয় নিষ্কাশন বায়ুচলাচল ব্যবস্থা, HEPA ফিল্টার, ইঞ্জিনিয়ারিং এনক্লোজার এবং অনুমোদিত হ্যান্ডলিং পদ্ধতি বাধ্যতামূলক।
যেসব প্রকৌশলী আগে থেকেই নিয়মসম্মত প্রটোকল মেনে চলা কোনো সরবরাহকারীকে সিএনসি মেশিনিং আউটসোর্স করেন, তাঁরা নিজেদের প্রতিষ্ঠানের ওপর থেকে সেই নিরাপত্তা বিধি মেনে চলার বোঝা সরিয়ে ফেলেন। সাইম্বার মেটালের সিএনসি মেশিনিং কার্যক্রম এই প্রয়োজনীয়তাগুলোকে কেন্দ্র করেই গড়ে উঠেছে।
নিয়ন্ত্রক প্রত্যাশা এবং OSHA বেরিলিয়াম মান সম্পর্কে আরও জানতে, এই শিল্প সারসংক্ষেপটি পর্যালোচনা করুন:OSHA-এর বেরিলিয়াম মান নির্দেশিকা.
২০২৬ সালে খরচ, সরবরাহের সময় এবং উৎসায়ন
বেরিলিয়াম কাঁচামালের কেন্দ্রীভবন এবং প্রক্রিয়াকরণের নিয়ন্ত্রক ব্যয়ের কারণে, ফসফর ব্রোঞ্জের তুলনায় BeCu-এর দাম উল্লেখযোগ্যভাবে বেশি—প্রায় ২৫-৪০% বেশি। ২০২৫-২০২৬ সাল পর্যন্ত ফসফর ব্রোঞ্জের উৎপাদন খরচ উল্লেখযোগ্যভাবে বেড়েছে, এবং তামা ও টিনের উচ্চ মূল্য অব্যাহত থাকবে বলে আশা করা হচ্ছে। যখন স্বয়ংচালিত, মহাকাশ এবং প্রতিরক্ষা খাতের চাহিদা একই প্রত্যয়িত মজুদের জন্য প্রতিযোগিতা করে, তখন BeCu-এর সরবরাহ কমে যায় এবং সরবরাহের সময় দীর্ঘায়িত হয়।
ছোট থেকে মাঝারি আকারের উৎপাদনের ক্ষেত্রে, সংগ্রহ প্রক্রিয়ার জটিলতা কিছু লুকানো খরচ যোগ করে। সার্টিফায়েড C17200 বা C51000 স্ট্রিপ সংগ্রহ করা এবং তারপর একটি পৃথক CNC মেশিনিং ভেন্ডরকে যোগ্য হিসেবে প্রমাণ করার ফলে সমন্বয়ের অতিরিক্ত কাজ, বাড়তি QC চেকপয়েন্ট এবং ইঞ্জিনিয়ারিং পরিবর্তনের গতি কমে যায়।
সাইম্বার মেটালে আমরা ASTM/AMS-প্রত্যয়িত গ্রেডের উভয় অ্যালয়ই মজুত রাখি এবং একটিমাত্র কারখানা থেকে অভ্যন্তরীণভাবে নিখুঁত ও সুসম্পন্ন যন্ত্রাংশ উৎপাদন করি। আপনি আমাদের সম্পূর্ণ তালিকা দেখতে পারেন।বেরিলিয়াম তামাএখানে পরিসর:বেরিলিয়াম কপার পণ্যএবং আমাদেরফসফর ব্রোঞ্জ এবং ব্রোঞ্জ সংকর ধাতুএখানে বিকল্পগুলি:ফসফর ব্রোঞ্জ.
বেরিলিয়াম কপার বনাম ফসফর ব্রোঞ্জ – বাস্তবসম্মত সিদ্ধান্ত কাঠামো
সংকর ধাতু সংক্রান্ত সিদ্ধান্তটি তিনটি প্রশ্নের উপর নির্ভরশীল:
- যন্ত্রাংশটির জন্য কী পরিমাণ চক্রীয় পীড়ন এবং ক্লান্তিজনিত আয়ুষ্কাল প্রয়োজন?
- কম্পোনেন্টটি কি বিদ্যুৎ বহন করে নাকি এর জন্য তাপীয় ব্যবস্থাপনার প্রয়োজন?
- মেশিনিং এবং কমপ্লায়েন্স ওভারহেড সহ মোট ব্যয় সহনশীলতা কত?
| আবেদনের ধরণ | সুপারিশকৃত সংকর ধাতু | প্রধান কারণ |
|---|---|---|
| রিলে স্প্রিং, উচ্চ-চক্র স্ন্যাপ-অ্যাকশন কন্টাক্ট | সি১৭২০০ | তাপমাত্রার কারণে স্প্রিং সেটের ব্যর্থতাই হলো প্রধান ব্যর্থতার ধরণ। |
| কঠিন তাপীয় পরিবেশে নির্ভুল সংযোগকারী | সি১৭২০০ | ক্লান্তি জীবন এবং পরিবাহিতা উভয়ই গুরুত্বপূর্ণ |
| বিয়ারিং বুশিং এবং থ্রাস্ট ওয়াশার | C51000 / C52100 | ক্লান্তি ও পরিবাহিতা সীমাবদ্ধকারী নয়; খরচ এবং গঠনযোগ্যতার দিক থেকে ফসফর ব্রোঞ্জ সুবিধাজনক। |
| নিম্ন-কম্পাঙ্কের স্প্রিং সংযোগ | C51000 / C52100 | ফসফর ব্রোঞ্জ ক্ষমতার মধ্যে চক্র গণনা |
| মাঝারি-মানের সংযোগকারী কন্টাক্ট | হয় (বিশ্লেষণ দ্বারা) | সাইকেল সংখ্যা এবং বর্তমান লোডের উপর নির্ভর করে |
সবচেয়ে সাধারণ দুটি ভুল ধারণা দুটি বিপরীতমুখী: একটি হলো, উচ্চ-চক্রের স্প্রিংয়ের জন্য ফসফর ব্রোঞ্জ নির্দিষ্ট করে সেটির অকাল ব্যর্থতা দেখা, এবং অপরটি হলো, পরিবাহিতা বা ক্লান্তিজনিত কোনো আবশ্যকতা ছাড়াই বুশিংয়ের জন্য C17200 নির্দিষ্ট করে কোনো কর্মক্ষমতার উন্নতি ছাড়াই ৪০% অতিরিক্ত মূল্য পরিশোধ করা।
প্রায়শই জিজ্ঞাসিত প্রশ্নাবলী
বেরিলিয়াম কপার কি ফসফর ব্রোঞ্জের চেয়ে বেশি শক্তিশালী?হ্যাঁ, উল্লেখযোগ্যভাবে। সর্বোচ্চ শক্তিতে TH04 টেম্পারে থাকা C17200-এর আল্টিমেট স্ট্রেংথ (UTS) ১২৪০–১৫২০ MPa-তে পৌঁছায়, যেখানে H04 টেম্পারে থাকা C51000-এর ক্ষেত্রে তা ৫৫০–৭৬০ MPa হয় — যা টেম্পারের ধরনের ওপর নির্ভর করে প্রায় ১.৪–২ গুণ বেশি। ফসফর ব্রোঞ্জ তার উচ্চতর নমনীয়তার (সর্বোচ্চ শক্তিতে BeCu-এর ২–১৫% প্রসারণের বিপরীতে ৪০–৬০%) মাধ্যমে এই ঘাটতি পূরণ করে, ফলে যেখানে টাইট ফর্মিং প্রয়োজন, সেখানে এটি বেশি উপযোগী।
উচ্চ-চক্র স্প্রিং অ্যাপ্লিকেশনের জন্য কোন সংকর ধাতুর ক্লান্তি প্রতিরোধ ক্ষমতা বেশি?বেরিলিয়াম কপার C17200 কক্ষ তাপমাত্রায় ঘূর্ণায়মান নমন পরীক্ষায় 10⁷ চক্রে প্রায় 442 MPa সহনশীলতার সীমা দেখায়। ফসফর ব্রোঞ্জের সমতুল্য পীড়ন স্তরে কোনো সুনির্দিষ্ট সহনশীলতার সীমা নেই।
বিশেষ সতর্কতা ছাড়া ফসফর ব্রোঞ্জ মেশিনিং করা কি নিরাপদ?হ্যাঁ। সাধারণ মেশিনিংয়ের ক্ষেত্রে ফসফর ব্রোঞ্জ শ্বাস-প্রশ্বাসের মাধ্যমে শরীরে প্রবেশ করার মতো কোনো উল্লেখযোগ্য ঝুঁকি তৈরি করে না। বেরিলিয়াম কপারের জন্য কঠোর নিয়ন্ত্রণ প্রয়োজন (OSHA PEL 0.2 μg/m³ TWA)। কোনো সনদপ্রাপ্ত সরবরাহকারীকে BeCu মেশিনিংয়ের কাজ আউটসোর্স করলে আপনার প্রতিষ্ঠানের ওপর থেকে এই নিয়মকানুন মেনে চলার বোঝা দূর হয়ে যায়।
কখন বেরিলিয়াম কপারের চেয়ে ফসফর ব্রোঞ্জ বেশি যুক্তিযুক্ত?যেসব অ্যাপ্লিকেশনে উচ্চ ক্লান্তি সহনশীলতার প্রয়োজনীয়তা বা বিদ্যুৎ প্রবাহের নির্দিষ্টতা নেই — যেমন বুশিং, থ্রাস্ট ওয়াশার, গঠিত ব্র্যাকেট, নিম্ন-কম্পাঙ্কের স্প্রিং কন্ট্যাক্ট — সেগুলিতে ফসফর ব্রোঞ্জ সাধারণত ২৫-৪০% কম উপাদান খরচে পর্যাপ্ত কার্যকারিতা প্রদান করে এবং এর জন্য কোনো তাপ প্রক্রিয়াকরণ চক্রের প্রয়োজন হয় না।
আমি কি একই সরবরাহকারীর কাছ থেকে উভয় সংকর ধাতু দিয়ে তৈরি সম্পূর্ণ যন্ত্রাংশ পেতে পারি?হ্যাঁ। সাইম্বার মেটাল ASTM/AMS-প্রত্যয়িত গ্রেডের C17200 এবং C51000/C52100 মজুত রাখে এবং নিজস্ব কারখানায় নিখুঁত ও সম্পূর্ণ প্রস্তুত যন্ত্রাংশ উৎপাদন করে। কাঁচামাল এবং মেশিনিং উভয়ের জন্য একক সরবরাহকারী থাকার ফলে যোগ্যতা যাচাইয়ের অতিরিক্ত খরচ কমে যায় এবং ইঞ্জিনিয়ারিং পরিবর্তনের চক্র দ্রুততর হয়।
শেষ কথা
সূক্ষ্ম যন্ত্রাংশের জন্য বেরিলিয়াম কপার এবং ফসফর ব্রোঞ্জের মধ্যে নির্বাচন মূলত তিনটি পরস্পর সম্পর্কযুক্ত বিষয়ের উপর নির্ভর করে: ক্লান্তি প্রতিরোধ ক্ষমতা, পরিবাহিতার প্রয়োজনীয়তা এবং মোট মালিকানা খরচ। শক্তি, ক্লান্তি প্রতিরোধ ক্ষমতা এবং পরিবাহিতার দিক থেকে বেরিলিয়াম কপার এগিয়ে। অন্যদিকে, খরচ, গঠনযোগ্যতা এবং প্রক্রিয়াকরণের সরলতার দিক থেকে ফসফর ব্রোঞ্জ এগিয়ে।
ধাতু কাটার আগে সংকর ধাতুটিকে সঠিক করে নিন। উপরের সংখ্যাগুলো আপনাকে সেই সিদ্ধান্তের ভিত্তি দেবে।
সাইম্বার মেটালে আমরা উভয় অ্যালয়ই যাচাইকৃত স্টকে রাখি এবং দ্বিতীয় কোনো বিক্রেতার প্রয়োজন ছাড়াই সেগুলোকে মেশিনিং করে চূড়ান্ত যন্ত্রাংশ তৈরি করি। এই পর্যায়ে সঠিক উপাদান নির্বাচন করা হলে, পরবর্তী যেকোনো ব্যয় সাশ্রয়ের চেয়ে বেশি সুফল পাওয়া যায়।
আপনার ড্রয়িংটি পর্যালোচনা করতে প্রস্তুত? পাঠিয়ে দিন — আমরা আপনাকে সঠিক অ্যালয়, বাস্তবসম্মত টলারেন্স এবং একটি সুস্পষ্ট সময়সীমা সম্পর্কে সরাসরি ও বাস্তবসম্মত পরামর্শ দেব।
নির্ভুল তামার সংকর ধাতুর যন্ত্রাংশ সহায়তার জন্য আমাদের সাথে যোগাযোগ করুন
পোস্ট করার সময়: ১১-মে-২০২৬